 ابزار آلات برقی و شارژی
 ابزار آلات جوش و برش
 ابزار بادی
 ابزار بنزینی و موتوری
 ابزار دستی
 ابزار و تجهیزات ایمنی
 ابزار اندازه گیری و دقیق
 لوازم جانبی ابزار آلات
 یراق آلات

وقتی از وسایل جوشکاری صحبت می کنیم، منظور فقط دستگاه جوش نیست. یک مجموعه کامل ابزار جوشکاری می تواند شامل دستگاه جوش، ابزارهای آماده سازی و فیکس کردن قطعه، تجهیزات اندازه گیری، مواد مصرفی، وسایل ایمنی، کابل و انبر، تجهیزات هدایت فرایند و وسایل کنترل گاز باشد. برای جوشکاری سیار یا تجهیز کارگاه نیز ابزارها و زیرساخت های دیگری متناسب با شرایط کار به این مجموعه اضافه می شوند.
اگر هدف شما شناخت سریع لیست ابزار جوشکاری یا اسامی وسایل جوشکاری است، جدول زیر گروه های اصلی ابزار و تجهیزاتی را که در ادامه مقاله بررسی می شوند نشان می دهد.
| گروه ابزار و تجهیزات بر اساس کاربرد | نام ابزار جوشکاری گروه | کاربرد اصلی | توضیحات |
|---|---|---|---|
| وسایل عمومی و دستگاه جوش | دستگاه جوش و اینورتر جوشکاری | تامین و کنترل انرژی مورد نیاز برای اجرای فرایند جوشکاری | نوع دستگاه وابسته به روش جوشکاری است |
| ابزار جوش و برش برای آماده سازی و پرداخت | فرز، مینی فرز، برس سیمی و سوهان | برش، حذف پلیسه، تمیزکاری و آماده کردن سطح و لبه اتصال | مشترک میان بسیاری از کارهای جوشکاری |
| وسایل نگهداری و فیکس کردن قطعات | گیره جوشکاری، مگنت، فیکسچر، پایه، کلمپ و تکیه گاه | ثابت نگه داشتن قطعات و کنترل موقعیت آن ها هنگام مونتاژ | براساس شکل، وزن و نحوه قرارگیری قطعه انتخاب می شوند |
| تجهیزات اندازه گیری و علامت گذاری | متر، گونیا، خط کش فلزی، کولیس، ضخامت سنج، مارکر صنعتی، سنگ صابون و خط انداز | کنترل ابعاد و زاویه و مشخص کردن محل برش یا اتصال | میزان نیاز به آن ها به دقت پروژه بستگی دارد |
| چکش جوشکاری یا چکش سرباره | چکش مخصوص جدا کردن سرباره | پاک کردن سرباره تشکیل شده روی جوش، به ویژه در MMA و برخی کاربردهای FCAW | برای همه روش های جوشکاری ضروری نیست |
| لوازم و مواد مصرفی جوشکاری | الکترود، سیم جوش، فیلر، گاز محافظ، قطعات مصرفی تورچ، صفحه برش و صفحه ساب | تامین ماده مورد نیاز اتصال، حفاظت از ناحیه جوش و جایگزینی اجزای مصرفی یا فرسایشی | نوع مصرفی به روش جوشکاری و تجهیزات مورد استفاده بستگی دارد |
| تجهیزات ایمنی جوشکاری | ماسک جوشکاری، شیلد، عینک، دستکش، لباس، کفش ایمنی، تجهیزات تنفسی و محافظ شنوایی | حفاظت در برابر تابش قوس، جرقه، ذرات داغ، دود، صدا و سایر خطرهای کار | براساس خطرهای واقعی فرایند و محیط انتخاب می شوند |
| لوازم جانبی جوشکاری | کابل جوشکاری، انبر جوشکاری و انبر اتصال | انتقال جریان و کامل کردن مدار جوشکاری | نوع و ظرفیت آن ها باید با دستگاه و روش جوشکاری سازگار باشد |
| تجهیزات هدایت فرایند جوش | تورچ TIG، تفنگ MIG/MAG و FCAW، تورچ PAW و هد SAW | هدایت الکترود، سیم، قوس یا گاز به محل اتصال | اختصاصی هر فرایند یا خانواده ای از فرایندها |
| وسایل کنترل و انتقال گاز | رگلاتور، فلومتر، شیلنگ و اتصالات گاز | کاهش فشار، کنترل جریان و انتقال گاز از کپسول به دستگاه یا تورچ | در روش هایی که به گاز محافظ یا گاز فرایندی نیاز دارند |
| ابزار جوشکاری سیار | دستگاه قابل حمل، موتور برق یا موتور جوش، کابل، کیف ابزار، تجهیزات حمل کپسول و وسایل ایمنی | اجرای جوشکاری در محل پروژه، فضای باز یا نقاط دور از تجهیزات ثابت | براساس روش جوشکاری و شرایط محل پروژه تکمیل می شود |
| لوازم کارگاه جوشکاری | میز جوشکاری، گیره رومیزی، مکنده دود، پرده جوشکاری، ترولی کپسول، چراغ کار و تجهیزات مدیریت کابل | فیکس کردن قطعه، کنترل دود، ایمن سازی محیط و تجهیز فضای ثابت کار | مناسب کارگاه ثابت و متناسب با حجم و نوع کار |
| ابزار مورد نیاز انواع جوشکاری | تجهیزات MMA، MIG/MAG، TIG، FCAW، SAW، اکسی استیلن، جوش نقطه ای، PAW، Stud Welding و Laser Welding | تشخیص مجموعه تجهیزات اختصاصی مورد نیاز هر روش جوشکاری | کاملا وابسته به فرایند انتخاب شده |
| انتخاب و خرید ابزار جوشکاری | دستگاه، مواد مصرفی، متعلقات و تجهیزات ایمنی | تشخیص وسایل ضروری و بررسی سازگاری اجزای مجموعه پیش از خرید | براساس روش، حجم کار و شرایط استفاده |
این جدول نقشه کلی انواع ابزار جوشکاری است. در ادامه، هر گروه را جداگانه بررسی می کنیم تا مشخص شود هر وسیله چه کاربردی دارد، کدام ابزارها عمومی هستند و کدام تجهیزات فقط برای یک فرایند مشخص لازم می شوند. همچنین در بخش های مختلف مقاله می توانید عکس وسایل جوشکاری و نمونه های مرتبط را مشاهده کنید و برای بررسی محصولات نیز وارد دسته ابزارآلات جوش شوید.
در ادامه مقاله، هر یک از این گروه ها را جداگانه بررسی می کنیم تا با لیست تجهیزات جوشکاری آشنا شوید و همچنین عکس وسایل جوشکاری را مشاهده کنید.
وسایل جوشکاری عمومی؛ ابزارهای مشترک برای جوشکاری های مختلف
ابزارآلات عمومی جوشکاری به وسایلی گفته می شود که وابستگی مستقیمی به یک فرایند خاص ندارند و در بسیاری از کارهای جوشکاری برای آماده سازی سطح، نگه داشتن قطعه، کنترل ابعاد و تمیزکاری اتصال استفاده می شوند. این گروه از ابزارهای جوشکاری مستقیما قوس یا اتصال را ایجاد کرده و اما کیفیت آماده سازی و دقت مونتاژ تا حد زیادی به استفاده درست از آن ها وابسته است.
معرفی دستگاه جوش یا اینورتر جوشکاری
دستگاه جوش منبع اصلی تامین و کنترل انرژی در بسیاری از فرایندهای جوشکاری است. نوع دستگاه باید براساس روش جوشکاری انتخاب شود، چون دستگاه مناسب جوشکاری الکترود دستی با دستگاه مورد نیاز TIG، MIG/MAG، FCAW یا سایر روش ها یکسان نیست. بعضی مدل ها تک فرایندی هستند و بعضی دستگاه ها به صورت چند فرایندی (Multi-Process) از بیش از یک روش پشتیبانی می کنند.
| روش جوشکاری | نوع دستگاه یا اینورتر مناسب | تفاوت دستگاه ها |
|---|---|---|
| جوشکاری الکترود دستی (MMA / SMAW) | اینورتر MMA یا دستگاه جوش الکترودی | برای ایجاد قوس با الکترود روکش دار طراحی شده و برخلاف دستگاه های سیمی، به سیستم تغذیه پیوسته سیم نیاز ندارد. |
| جوشکاری آرگون (TIG / GTAW) | اینورتر TIG | برای کنترل قوس با الکترود تنگستن طراحی شده و بسته به مدل می تواند امکاناتی مانند راه اندازی فرکانس بالا (HF) یا پالس داشته باشد. |
| جوشکاری MIG/MAG و CO2 | دستگاه یا اینورتر MIG/MAG | برای جوشکاری با سیم پیوسته ساخته شده و امکان کنترل هم زمان خروجی جوش و سیستم تغذیه سیم را فراهم می کند. |
| جوشکاری توپودری (FCAW) | دستگاه سیمی سازگار با FCAW | از نظر ساختار به سیستم های MIG/MAG نزدیک است، اما باید قابلیت کار با سیم توپودری، قطر سیم و مشخصات الکتریکی مورد نیاز آن را داشته باشد. |
| جوشکاری زیرپودری (SAW) | منبع قدرت یا دستگاه SAW | برای جوشکاری پیوسته و معمولا مکانیزه با جریان های کاری بالا و هماهنگی با سیستم تغذیه سیم و فلاکس طراحی می شود. |
| جوشکاری نقطه ای مقاومتی | دستگاه جوش نقطه ای | به جای ایجاد قوس آزاد، جریان زیاد را همراه با فشار بین دو الکترود به قطعات منتقل می کند. |
| جوشکاری قوس پلاسما (PAW) | منبع قدرت یا دستگاه PAW | برای ایجاد و کنترل قوس پلاسما طراحی شده و باید با تورچ، سیستم گاز و کنترل دقیق قوس هماهنگ باشد. |
| جوشکاری گل میخ (Stud Welding) | دستگاه جوش گل میخ | انرژی و زمان جوش را برای اتصال سریع گل میخ به سطح فلزی کنترل می کند و ساختار آن با اینورترهای معمول MMA متفاوت است. |
| جوشکاری لیزری (Laser Welding) | دستگاه جوش لیزری | به جای قوس الکتریکی، از پرتو لیزر متمرکز برای ایجاد حرارت استفاده می کند و از نظر منبع انرژی با اینورترهای قوسی تفاوت اساسی دارد. |
♦️ نکته: همه دستگاه های جوش را نمی توان صرفا «اینورتر جوشکاری» نامید. اینورتر بیشتر درباره فناوری منبع قدرت است؛ در حالی که نوع دستگاه باید براساس فرایند، نحوه ایجاد قوس یا حرارت و سیستم کنترلی مورد نیاز انتخاب شود.
در ادامه چند مدل از اینورترهای جوشکاری آروا را معرفی می کنیم:
| نام اینورتر آروا | مشخصات کلیدی محصول | مناسب برای | چرا انتخابش کنیم؟ |
|---|---|---|---|
| دستگاه جوشکاری اینورتر ARC 200 Compact IGBT مدل 2184 | خروجی 20 تا 200 آمپر، برق تکفاز 220 ولت، فناوری IGBT، وزن 4.2 کیلوگرم، چرخه کاری 60 درصد، تنظیم Arc Force، قابلیت Anti-Stick و نمایشگر دیجیتال | جوشکاری الکترود دستی (MMA)، کارهای عمومی، کارگاهی و پروژه هایی که قابلیت حمل دستگاه اهمیت دارد | اگر یک اینورتر 200 آمپر جمع و جور برای الکترودهای 2، 2.5 و 3.2 میلی متری می خواهید، این مدل گزینه قابل بررسی است. |
| اینورتر جوشکاری ARC 250E (دو ولوم) مدل 2183 | خروجی 30 تا 250 آمپر، برق تکفاز 220 ولت، فناوری IGBT، چرخه کاری 60 درصد، وزن 9 کیلوگرم، تنظیم Current و Arc Force، نمایشگر دیجیتال و فیش سایز 70 | جوشکاری الکترود دستی (MMA)، کارگاه، تعمیرگاه و پروژه های ساختمانی و نیمه صنعتی | اگر نسبت به مدل های 200 آمپر به جریان خروجی بالاتر و امکان تنظیم مستقل جریان و شدت قوس نیاز دارید، این مدل گزینه مناسب تری برای کارهای سنگین تر است. |
| دستگاه جوشکاری آرگون 200 پالس مدل 2144 | فناوری IGBT، قابلیت TIG و MMA، جوشکاری پالس TIG، راه اندازی فرکانس بالا (HF)، حالت های 2T و 4T، تنظیم پیش گاز و پس گاز و نمایشگر دیجیتال | جوشکاری آرگون (TIG)، کارهای دقیق و جوشکاری فلزاتی مانند استیل و برخی آلیاژهای تیتانیوم و نیکل | اگر کنترل دقیق تر قوس، حالت پالس و امکانات تخصصی TIG برایتان مهم است، این مدل نسبت به اینورترهای معمول MMA انتخاب تخصصی تری است. |
| اینورتر جوشکاری 315 آمپر سلولزی مدل 2162 | خروجی 30 تا 315 آمپر، برق تکفاز 220 ولت، فناوری IGBT، پشتیبانی از الکترودهای 2.5 تا 5 میلی متری، تنظیم Current و Arc Force و قابلیت کار با الکترود سلولزی | جوشکاری صنعتی MMA، کار با الکترودهای سلولزی و پروژه هایی که جریان بالاتر و الکترود تا قطر 5 میلی متر نیاز دارند | اگر کار صنعتی و استفاده از الکترود سلولزی اولویت دارد، این مدل نسبت به اینورترهای عمومی 200 آمپر ظرفیت و دامنه کاربرد بیشتری دارد. |
چند ابزار جوش و برش برای آماده سازی و پرداخت سطح
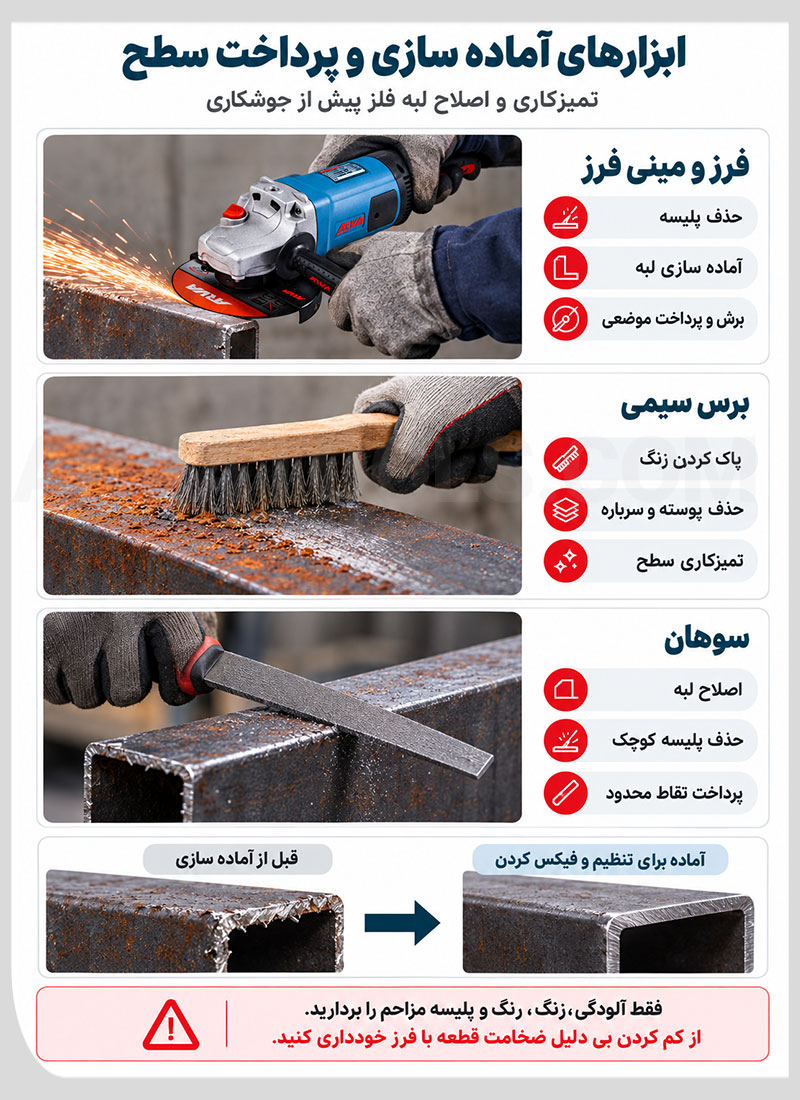
سطح فلز در بسیاری از پروژه ها پیش از مونتاژ یا جوشکاری به تمیزکاری و آماده سازی نیاز دارد. زنگ زدگی، رنگ، پلیسه، پوسته اکسیدی و آلودگی های سطحی می توانند کار را دشوار کنند و روی کیفیت آماده سازی اتصال اثر بگذارند. سه ابزار رایج این بخش عبارت اند از:
فرز و مینی فرز
فرز و مینی فرز از ابزارهای پرکاربرد در آماده سازی قطعات برای جوشکاری هستند و برای برش فلز، حذف پلیسه، آماده کردن لبه اتصال و پرداخت موضعی سطح استفاده می شوند. انتخاب بین فرز و مینی فرز به ابعاد قطعه، فضای دسترسی و حجم کار بستگی دارد؛ مینی فرز برای نقاط محدود و کارهای سبک تر کنترل بهتری ایجاد می کند و فرز برای عملیات سنگین تر مناسب تر است.
♦️ نکته: صفحه برش یا ساب را متناسب با نوع عملیات و سرعت دستگاه انتخاب کنید و از صفحه ترک خورده یا آسیب دیده استفاده نکنید.
برس سیمی
برس سیمی برای پاک کردن زنگ سطحی، پوسته اکسیدی، بقایای سرباره و آلودگی های چسبیده به فلز کاربرد دارد. این ابزار به صورت دستی یا قابل نصب روی فرز و سایر ابزارهای برقی استفاده می شود و به ویژه برای تمیزکاری قبل یا بعد از جوش مفید است.
♦️ نکته: برس مورد استفاده برای فلزات مختلف را بدون بررسی به صورت مشترک استفاده نکنید؛ انتقال ذرات یک فلز به سطح فلز دیگر می تواند باعث آلودگی سطح شود.
سوهان
سوهان برای حذف پلیسه های کوچک، اصلاح موضعی لبه و پرداخت نقاطی استفاده می شود که کنترل دستی اهمیت دارد یا دسترسی برای فرز محدود است. در مجموعه ابزار جوشکاری، سوهان بیشتر نقش تکمیلی در آماده سازی دقیق قطعه را بر عهده دارد.
♦️ نکته: نوع و زبری سوهان را متناسب با جنس قطعه و مقدار براده برداری انتخاب کنید؛ فشار زیاد لزوما سرعت کار را بیشتر نمی کند و می تواند کنترل ابزار را کاهش دهد.
چند وسیله جوشکاری برای نگهداشتن و فیکس کردن قطعات
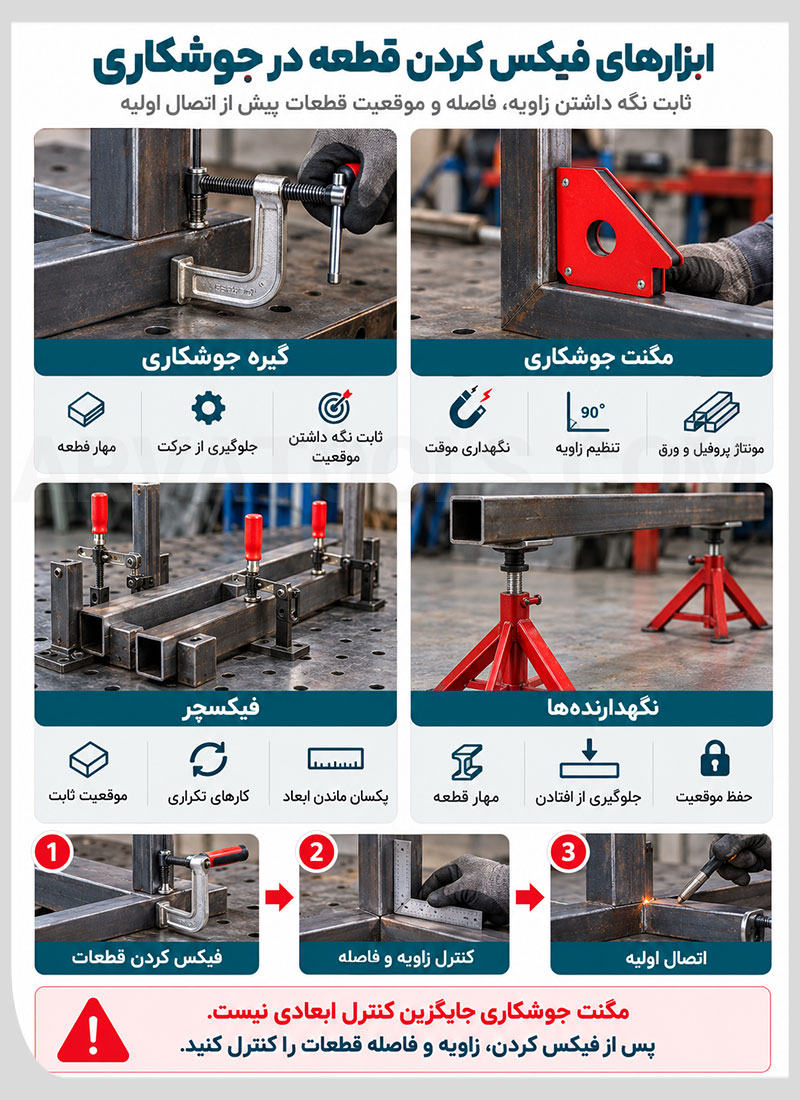
حرکت کردن قطعات هنگام مونتاژ یکی از دلایل رایج به هم خوردن زاویه، فاصله و ابعاد نهایی کار است. ابزارهای فیکس کردن، قطعات را تا زمان ایجاد اتصال اولیه در وضعیت مورد نظر نگه می دارند. فیکس کردن صحیح فقط برای راحتی کار نیست. اگر قطعه هنگام ایجاد اتصال اولیه حرکت کند، ممکن است گونیا، فاصله یا راستای مجموعه تغییر کند و اصلاح آن بعد از جوشکاری دشوارتر شود.
گیره جوشکاری
گیره جوشکاری برای تحت فشار نگه داشتن دو یا چند قطعه و جلوگیری از حرکت آن ها هنگام مونتاژ یا ایجاد اتصال اولیه استفاده می شود. گیره های C شکل، F شکل و گیره های زاویه ای از نمونه های رایج هستند و انتخاب نوع گیره به شکل قطعه، زاویه اتصال و میزان نیروی مورد نیاز بستگی دارد.
مگنت یا آهنربای جوشکاری
مگنت یا آهنربای جوشکاری برای نگه داشتن موقت قطعات فولادی در زاویه های مشخص استفاده می شود. این ابزار در مونتاژ قاب، پروفیل و قطعات ورقی کاربرد دارد و کمک می کند قطعات پیش از اتصال اولیه در موقعیت مورد نظر ثابت بمانند.
فیکسچر
فیکسچر مجموعه یا سازه ای برای نگه داشتن قطعه در موقعیت مشخص و تکرارپذیر است. این وسیله بیشتر در کارهایی استفاده می شود که چند قطعه مشابه باید با ابعاد، زاویه و موقعیت یکسان مونتاژ و جوشکاری شوند.
نگهدارنده ها (انواع پایه، کلمپ و تکیه گاه)
نگهدارنده ها شامل پایه، کلمپ و تکیه گاه هایی هستند که برای مهار قطعه، حمایت از بخش های آزاد یا جلوگیری از افتادن و تغییر موقعیت آن هنگام جوشکاری استفاده می شوند. نوع نگهدارنده باید متناسب با وزن، شکل و نحوه قرارگیری قطعه انتخاب شود.
♦️ نکته: مگنت جوشکاری را جایگزین کنترل ابعادی نکنید. بعد از قرار دادن قطعات، زاویه و فاصله را با ابزار اندازه گیری کنترل کنید و سپس اتصال اولیه را انجام دهید.
تجهیزات جوشکاری برای اندازه گیری و علامت گذاری
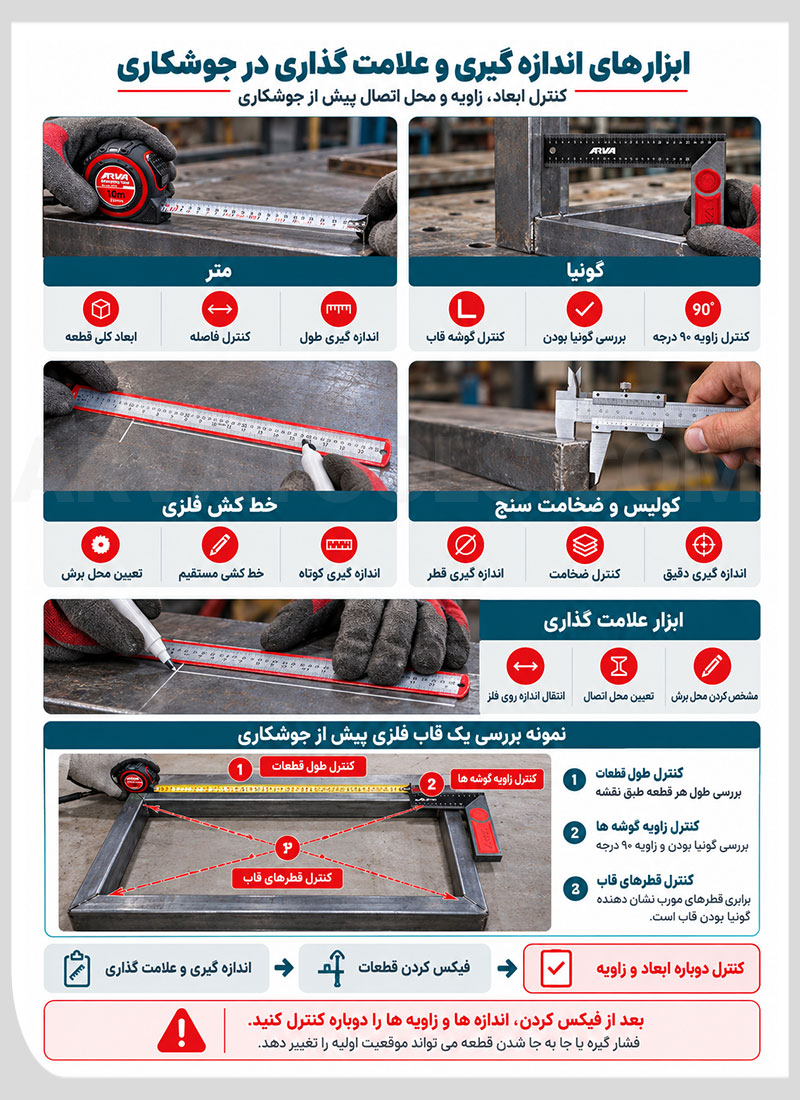
بخش مهمی از دقت در جوشکاری، قبل از ایجاد اتصال و هنگام اندازه گیری، خط کشی و کنترل موقعیت قطعات شکل می گیرد. ابزار مناسب باید بر اساس دقت مورد نیاز و ابعاد قطعه انتخاب شود. برای مثال در ساخت یک قاب فلزی، اندازه گیری طول قطعات به تنهایی کافی نیست؛ بعد از فیکس کردن نیز باید گونیا بودن گوشه ها و در بسیاری از موارد قطرهای قاب کنترل شوند تا مجموعه از شکل خارج نشود. انتخاب ابزار به ابعاد قطعه و دقت مورد نیاز بستگی دارد.
♦️ نکته: اندازه گیری را فقط قبل از فیکس کردن انجام ندهید. بعد از بستن گیره یا قرار دادن مگنت، ابعاد و زاویه ها را دوباره کنترل کنید؛ فشار گیره یا جا به جا شدن قطعه می تواند موقعیت اولیه را تغییر دهد.
متر
برای اندازه گیری طول، فاصله و ابعاد کلی قطعه یا سازه کاربرد دارد. متر در ساخت قاب، برش پروفیل و کنترل فاصله میان اجزای سازه یکی از ابزارهای پایه اندازه گیری است.
گونیا
برای کنترل زاویه قطعات، به ویژه زاویه 90 درجه در قاب ها، پروفیل ها و اتصالات استفاده می شود. کنترل گونیا بودن قطعات قبل و بعد از فیکس کردن کمک می کند مجموعه هنگام جوشکاری از راستا خارج نشود.
خط کش فلزی
برای اندازه گیری های کوتاه، کنترل ابعاد کوچک و خط کشی مستقیم روی سطح فلز مناسب است. خط کش فلزی در کارهایی که به کنترل نزدیک تر محل برش یا اتصال نیاز دارند کاربرد بیشتری دارد.
کولیس و ضخامت سنج
کولیس برای اندازه گیری دقیق تر قطر، ضخامت و بعضی ابعاد داخلی یا خارجی قطعه استفاده می شود. ضخامت سنج نیز برای کنترل ضخامت در کاربردهای مربوط مناسب است. این ابزارها برای همه کارهای جوشکاری ضروری نیستند و زمانی اهمیت بیشتری دارند که دقت ابعادی بالاتر مورد نیاز باشد.
ابزارهای علامت گذاری (مارکر صنعتی، سنگ صابون و خط انداز)
برای مشخص کردن محل برش، خط اتصال، مرکز سوراخ یا موقعیت قرارگیری قطعات روی فلز استفاده می شوند. مارکر صنعتی، سنگ صابون و ابزار خط انداز باید متناسب با جنس و وضعیت سطح قطعه انتخاب شوند تا علامت هنگام آماده سازی و مونتاژ قابل مشاهده باقی بماند.
چکش جوشکاری یک ابزار جوشکاری برای پاک کردن سرباره
چکش جوشکاری یا چکش سرباره برای جدا کردن لایه سرباره تشکیل شده روی جوش استفاده می شود. این ابزار بیشتر در فرایندهای سرباره ساز مانند جوشکاری الکترود دستی (MMA/SMAW) و برخی روش های جوشکاری توپودری (FCAW) کاربرد دارد.
پس از جدا کردن سرباره با چکش، معمولا از برس سیمی برای پاک کردن ذرات باقی مانده و بررسی بهتر سطح اتصال استفاده می شود. ضربه ها باید کنترل شده باشند تا به سطح جوش یا لبه قطعه آسیب وارد نشود.
چکش سرباره را نباید جزو وسایل ضروری همه انواع جوشکاری در نظر گرفت. در روش هایی که سرباره مشابه MMA تشکیل نمی شود، این ابزار ممکن است اصلا مورد نیاز نباشد.
♦️ نکته: هنگام پاک کردن سرباره، چکش را با ضربه های سبک و کنترل شده به کار ببرید. ضربه شدید می تواند علاوه بر پرتاب ذرات، به سطح اتصال یا قطعات نازک آسیب بزند.
لوازم و مواد مصرفی جوشکاری؛ چه چیزهایی حین کار مصرف می شوند؟
لوازم مصرفی جوشکاری شامل موادی و قطعاتی هستند که در حین ایجاد جوش مصرف می شوند، به مرور فرسوده می شوند یا پس از تعداد مشخصی کار نیاز به تعویض دارند. بنابراین مواد پرکننده، گاز محافظ، بعضی قطعات تورچ و مصرفی های آماده سازی سطح را باید جدا از ابزارهای دائمی جوشکاری در نظر گرفت.
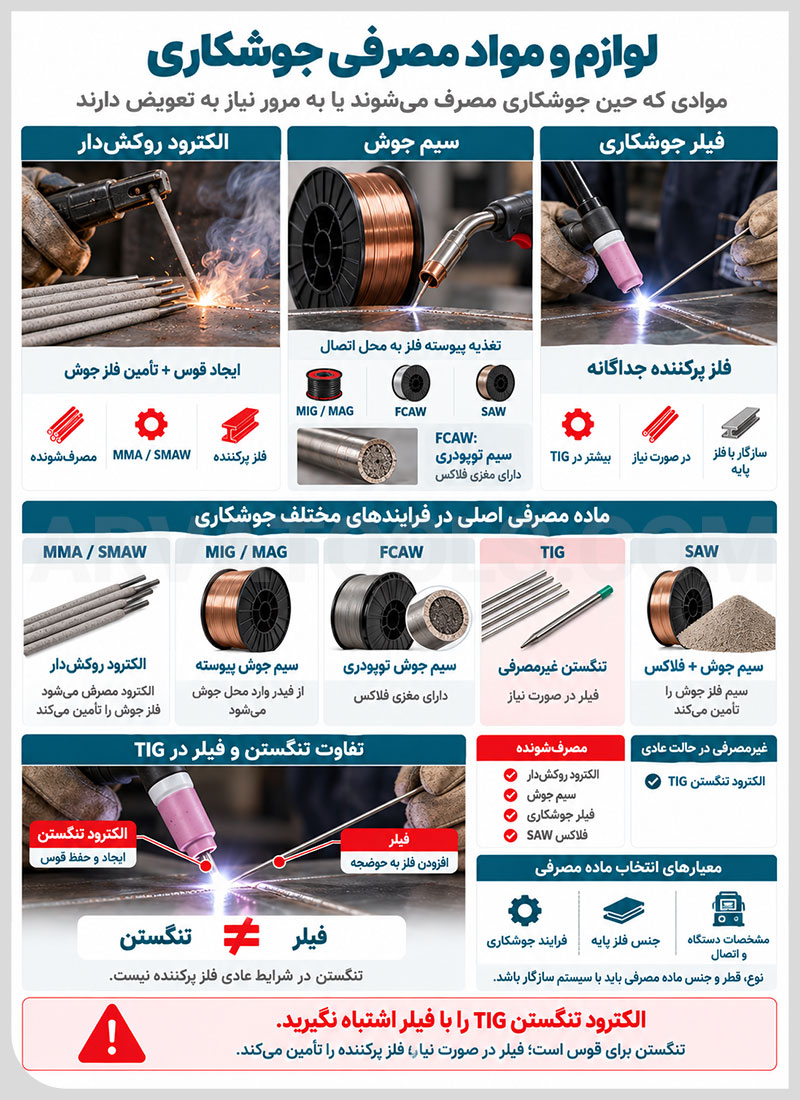
الکترود
اگر بدانید الکترود جوشکاری چیست، حتما متوجه شده اید که نوع ماده مصرفی اصلی به روش جوشکاری بستگی دارد. در بعضی فرایندها خود الکترود هنگام جوشکاری ذوب می شود و فلز جوش را تامین می کند، در حالی که در روش هایی مثل TIG، الکترود تنگستن نقش متفاوتی دارد و ماده پرکننده محسوب نمی شود.
| روش جوشکاری | ماده مصرفی اصلی | نکته |
|---|---|---|
| MMA / SMAW | الکترود روکش دار | الکترود هم در ایجاد قوس و هم در تامین فلز جوش نقش دارد |
| MIG/MAG | سیم جوش پیوسته | سیم از سیستم تغذیه به صورت پیوسته وارد ناحیه جوش می شود |
| FCAW | سیم جوش توپودری | سیم دارای مغزی فلاکس است |
| TIG | فیلر در صورت نیاز | الکترود تنگستن غیرمصرفی است و فیلر جداگانه می تواند اضافه شود |
| SAW | سیم جوش و فلاکس | سیم فلز جوش را تامین می کند و فلاکس ناحیه قوس را می پوشاند |
در انتخاب این مواد مصرفی جوشکاری باید سازگاری با فرایند، جنس قطعه و مشخصات کار بررسی شود. در این بخش نیازی به ورود به طبقه بندی هایی مانند انواع الکترود یا گریدهای مختلف سیم جوش نیست؛ هر کدام از این موضوعات به بررسی تخصصی جداگانه نیاز دارند.
♦️ نکته: الکترود تنگستن TIG را با فیلر اشتباه نگیرید. تنگستن برای ایجاد و حفظ قوس به کار می رود و در شرایط عادی نباید به عنوان فلز پرکننده وارد حوضچه جوش شود.
سیم جوش
سیم جوش در روش هایی مانند MIG/MAG، FCAW و SAW به عنوان ماده مصرفی وارد ناحیه جوش می شود و فلز مورد نیاز برای تشکیل اتصال را تامین می کند. نوع، قطر و جنس سیم باید با فرایند جوشکاری، فلز پایه و مشخصات دستگاه و سیستم تغذیه سیم سازگار باشد. در FCAW از سیم توپودری و در MIG/MAG معمولا از سیم پیوسته متناسب با کاربرد استفاده می شود.
فیلر جوشکاری
فیلر جوشکاری فلز پرکننده ای است که در بعضی فرایندها، به ویژه TIG، به صورت جداگانه به حوضچه جوش اضافه می شود. فیلر باید از نظر جنس و مشخصات با فلز پایه و نوع اتصال هماهنگ باشد. همه جوش های TIG به فیلر نیاز ندارند و در بعضی اتصال ها جوشکاری بدون افزودن فلز پرکننده انجام می شود.
گازهای محافظ مورد استفاده در جوشکاری
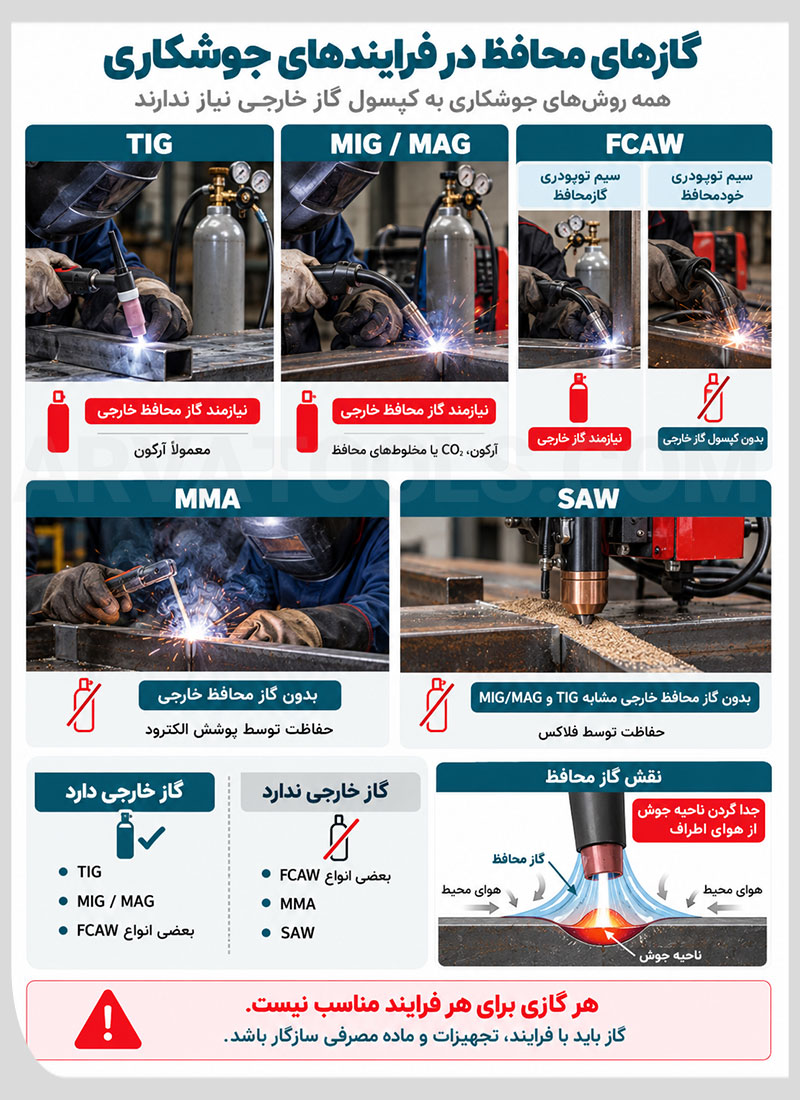
برای یک جوشکاری به اصطلاح تمیز، باید بدانید که گاز جوشکاری چیست. گاز محافظ در برخی روش ها برای جدا کردن ناحیه جوش از هوای اطراف استفاده می شود، اما همه فرایندهای جوشکاری به کپسول گاز خارجی نیاز ندارند. در TIG معمولا آرگون به عنوان گاز محافظ استفاده می شود. در MIG/MAG نیز بسته به فرایند از گازهایی مانند آرگون، CO2 یا مخلوط های محافظ استفاده می شود.
در FCAW وضعیت به نوع سیم و فرایند بستگی دارد؛ بعضی سیم های توپودری به گاز محافظ خارجی نیاز دارند و برخی انواع خودمحافظ بدون کپسول گاز خارجی کار می کنند. در مقابل، MMA و SAW برای حفاظت از ناحیه جوش به سیستم گاز خارجی مشابه TIG یا MIG/MAG متکی نیستند.
♦️ نکته: وجود ورودی گاز روی یک سیستم جوشکاری به این معنی نیست که هر نوع گازی برای آن مناسب است. نوع گاز باید با فرایند، تجهیزات و ماده مصرفی انتخاب شده سازگار باشد.
قطعات مصرفی و فرسایشی تورچ
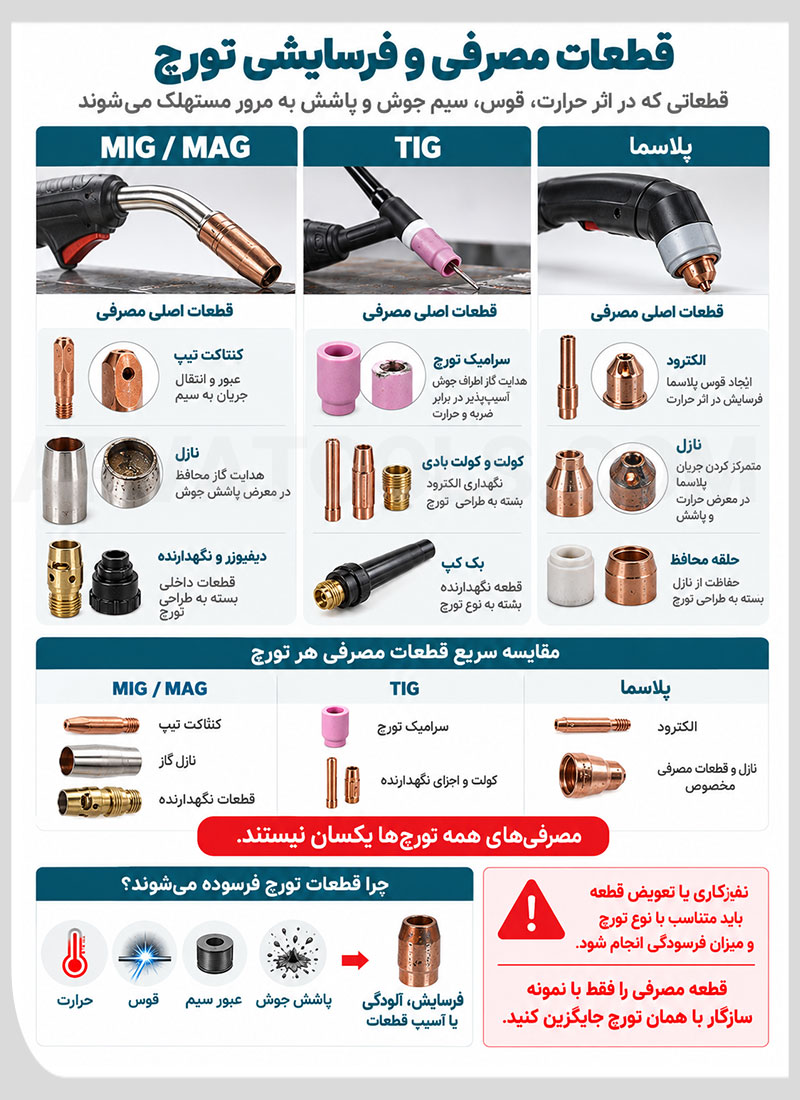
بعضی اجزای تورچ در تماس مستقیم با حرارت، قوس، سیم جوش یا پاشش مذاب قرار دارند و به همین دلیل عمر محدودی دارند. این قطعات بسته به نوع تورچ متفاوت هستند.
- کنتاکت تیپ: از قطعات مصرفی رایج در تورچ های سیمی است و به مرور تحت تاثیر عبور سیم و حرارت فرسوده می شود.
- نازل: در برخی تورچ ها مسیر خروج گاز را شکل می دهد و ممکن است بر اثر پاشش، آلودگی یا حرارت نیاز به تمیزکاری یا تعویض پیدا کند.
- سرامیک تورچ: در سیستم TIG برای هدایت مناسب گاز اطراف ناحیه جوش استفاده می شود و در برابر ضربه یا حرارت می تواند آسیب ببیند.
- سایر قطعات تورچ: بعضی اجزای داخلی و نگهدارنده نیز بسته به طراحی تورچ جزو قطعات فرسایشی هستند.
نوع دقیق این قطعات در بخش مربوط به هر روش جوشکاری بررسی می شود؛ زیرا مصرفی های تورچ MIG/MAG با تورچ TIG یا پلاسما یکسان نیستند.
صفحه برش برای آماده سازی قطعه
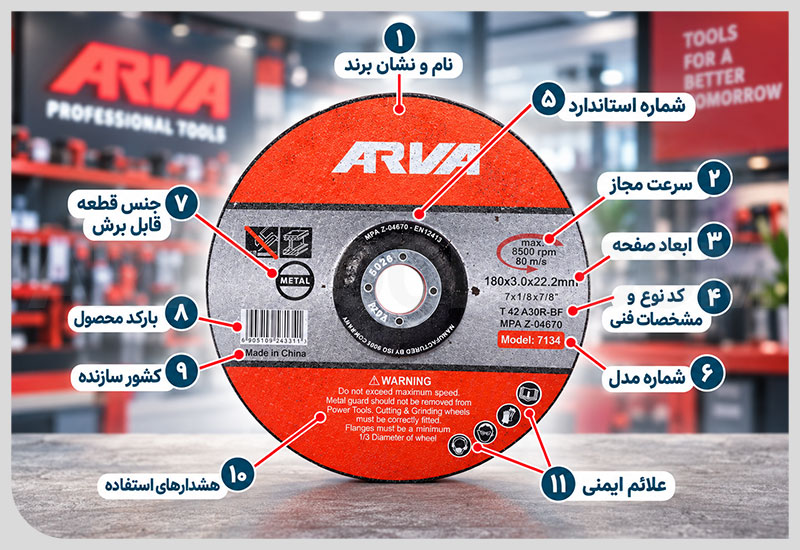
صفحه برش برای بریدن ورق، پروفیل، لوله و سایر قطعات فلزی پیش از مونتاژ یا جوشکاری استفاده می شود. انتخاب صفحه باید با جنس قطعه، قطر صفحه و حداکثر دور مجاز ابزار هماهنگ باشد. صفحه برش برای ایجاد برش طراحی شده و نباید برای ساب جانبی یا اعمال فشار از پهلو استفاده شود.
صفحه ساب
صفحه ساب برای حذف پلیسه، اصلاح لبه، صاف کردن ناهمواری و پرداخت موضعی سطح فلز به کار می رود. در آماده سازی اتصال می توان از آن برای اصلاح لبه یا تمیز کردن بخش های محدود استفاده کرد. نوع صفحه و میزان زبری آن باید با جنس قطعه و مقدار باربرداری مورد نیاز تناسب داشته باشد.
♦️ نکته: پیش از نصب صفحه برش یا ساب، سالم بودن آن و تطابق حداکثر دور مجاز صفحه با سرعت ابزار را بررسی کنید. صفحه ترک خورده، ضربه خورده یا نامتناسب را حتی برای یک برش کوتاه استفاده نکنید.
لیست تجهیزات ایمنی جوشکاری
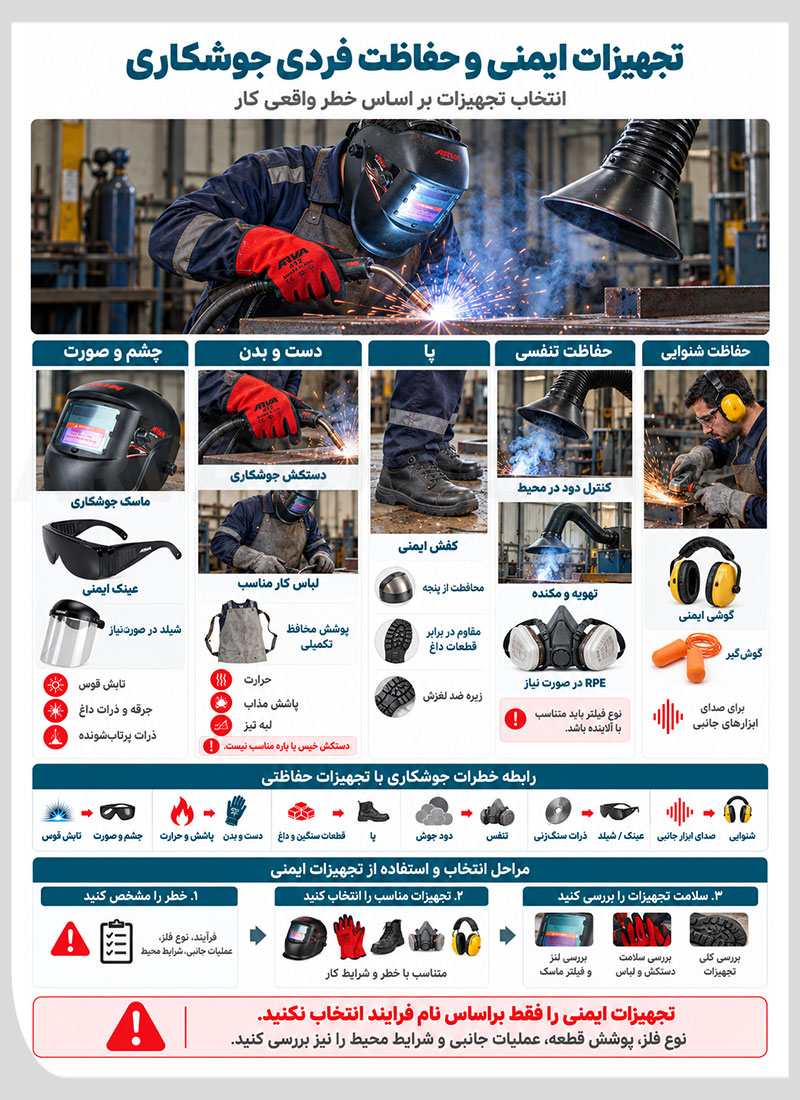
تجهیزات ایمنی جوشکاری باید براساس خطرهای واقعی هر کار انتخاب شوند. تابش قوس، جرقه، پاشش مذاب، قطعات داغ، دود جوش، لبه های تیز و صدای ابزارهای جانبی از مهم ترین خطرها هستند. به همین دلیل، وسایل حفاظت فردی جوشکاری (Personal Protective Equipment یا PPE) باید متناسب با نوع فرایند و شرایط محیط انتخاب شوند.
ماسک جوشکاری
ماسک جوشکاری از چشم و صورت در برابر تابش قوس، نور شدید، جرقه و ذرات داغ محافظت می کند. ماسک ها می توانند فیلتر ثابت یا فیلتر تیره شونده خودکار (Auto-Darkening Filter) داشته باشند که نوع و درجه تیرگی آن باید با شرایط جوشکاری هماهنگ باشد.
| محصول آروا | مناسب برای | تفاوت کاربردی | معیار انتخاب |
|---|---|---|---|
| ماسک جوشکاری اتوماتیک مدل 8201 | جوشکاری الکترودی، آرگون، CO2، برشکاری و کارهای تخصصی | دارای لنز 4 در 10 سانتی متر، تیرگی قابل تنظیم DIN 9 تا 13 و امکان تنظیم سرعت تیره و روشن شدن شیشه؛ لنز نیز در برابر اشعه مادون قرمز و فرابنفش محافظت ایجاد می کند. | اگر یک ماسک اتوماتیک برای چند فرایند مختلف می خواهید و تنظیم درجه تیرگی و سرعت تغییر حالت لنز برایتان مهم است. |
| ماسک جوشکاری اتوماتیک مدل 8203 | جوشکاری الکترودی، TIG، MIG/MAG، CO2 و برشکاری پلاسما | حالت روشن DIN 4 و تاریک DIN 9 تا 13 دارد، محدوده دید آن 42.5×92.5 میلی متر است و تغییر صفحه از روشن به تاریک در کمتر از 0.3 میلی ثانیه انجام می شود. | اگر علاوه بر تنظیم تیرگی، سرعت واکنش مشخص لنز و محدوده دید بزرگ تر برای کنترل محل جوش از معیارهای اصلی انتخاب شما هستند. |
| ماسک جوشکاری اتوماتیک مشکی طرح دار مدل 8207 | فرایندهای مختلف جوشکاری در کارگاه، تعمیرگاه و پروژه های فنی | دارای حالت روشن DIN 4، حالت تاریک DIN 9 تا 13، محدوده دید 42×92 میلی متر، حفاظت دائمی UV/IR با DIN 16 و بدنه پلاستیکی مقاوم با طراحی طرح دار است. | اگر در کنار قابلیت خود تیره شونده و تنظیم تیرگی، حفاظت دائمی UV/IR و طراحی متفاوت بدنه برایتان اهمیت دارد. |
♦️ نکته: پیش از شروع کار، شیشه، فیلتر، بدنه ماسک و عملکرد سیستم تیره شونده خودکار را بررسی کنید. ترک یا خرابی فیلتر می تواند سطح حفاظت را کاهش دهد.
شیلد صورت
شیلد صورت برای محافظت از صورت در برابر جرقه، ذرات داغ و ذرات پرتاب شونده در عملیات جانبی مانند سنگ زنی و برس کاری استفاده می شود. شیلد به تنهایی همیشه جایگزین محافظ چشم نیست و بسته به نوع خطر باید همراه با عینک ایمنی مناسب استفاده شود.
عینک ایمنی
عینک ایمنی از چشم در برابر براده، گرد و غبار و ذرات پرتاب شونده هنگام آماده سازی، برش، ساب و تمیزکاری قطعات محافظت می کند. نوع عینک باید با خطر واقعی کار و میزان پوشش مورد نیاز متناسب باشد.
دستکش جوشکاری
دستکش جوشکاری برای محافظت دست در برابر حرارت، جرقه، پاشش مذاب و لبه های تیز استفاده می شود. نوع و ضخامت دستکش باید با میزان حرارت، نوع فرایند و مقدار دقت مورد نیاز در کنترل تورچ یا الکترود تناسب داشته باشد.
♦️ نکته: دستکش خیس، پاره یا آلوده به روغن و مواد قابل اشتعال را برای جوشکاری استفاده نکنید.
لباس جوشکاری
لباس جوشکاری باید پوست و لباس زیرین را در برابر جرقه، حرارت و ذرات مذاب محافظت کند. پوشش مناسب نباید دارای بخش هایی باشد که جرقه یا ذرات داغ به راحتی در آن جمع شوند و نباید به روغن، حلال یا مواد قابل اشتعال آلوده باشد.
در کارهایی با پاشش یا حرارت بیشتر، بسته به شرایط می توان از پیش بند، آستین یا پوشش های محافظ تکمیلی استفاده کرد.
کفش ایمنی مخصوص جوشکاری
کفش ایمنی از پا در برابر افتادن قطعه، لبه های تیز، جرقه و ذرات داغ محافظت می کند. در محیط هایی که قطعات سنگین جا به جا می شوند، کفش دارای حفاظت مناسب پنجه اهمیت بیشتری دارد.
♦️ نکته: شلوار کار را طوری استفاده کنید که جرقه و ذرات داغ به داخل کفش هدایت نشوند. قطعات تازه جوشکاری شده نیز ممکن است مدت زیادی داغ باقی بمانند.
تجهیزات ایمنی جوشکاری برای حفاظت تنفسی
دود و ذرات حاصل از جوشکاری بسته به روش، فلز پایه، پوشش سطح و ماده مصرفی متفاوت هستند. هرجا ارزیابی خطر نشان دهد که کنترل محیط به تنهایی کافی نیست، باید از تجهیزات حفاظت تنفسی (Respiratory Protective Equipment یا RPE) مناسب همان آلاینده استفاده شود.
ماسک های معمولی گرد و غبار را نباید بدون بررسی برای همه دودها و گازهای حاصل از جوشکاری مناسب دانست. نوع فیلتر و وسیله تنفسی باید متناسب با خطر واقعی انتخاب شود.
♦️ نکته: تجهیزات تنفسی جای تهویه و مکنده دود را نمی گیرند. ابتدا باید انتشار آلاینده در محیط کنترل شود و سپس در صورت نیاز از حفاظت تنفسی مناسب استفاده شود.
گوش گیر (Earplug) یا گوشی ایمنی (Earmuff)
خود فرایند جوشکاری همیشه منبع اصلی صدای زیاد نیست، اما عملیات همراه مانند فرزکاری، برش، چکش کاری و آماده سازی قطعه می توانند مواجهه صوتی قابل توجهی ایجاد کنند. در چنین شرایطی از گوش گیر (Earplug) یا گوشی ایمنی (Earmuff) متناسب با میزان صدا استفاده می شود.
نوع محافظ شنوایی باید براساس شدت و مدت مواجهه انتخاب شود؛ استفاده از محافظی که مانع شنیدن هشدارها و علائم ضروری محیط شود نیز می تواند مشکل ساز باشد.
♦️ نکته: تجهیزات ایمنی جوشکاری را فقط براساس نام فرایند انتخاب نکنید. نوع فلز، پوشش قطعه، عملیات جانبی و شرایط محیط مشخص می کنند که چه سطحی از حفاظت چشم، دست، بدن، پا، تنفس و شنوایی لازم است.
لوازم جانبی جوشکاری
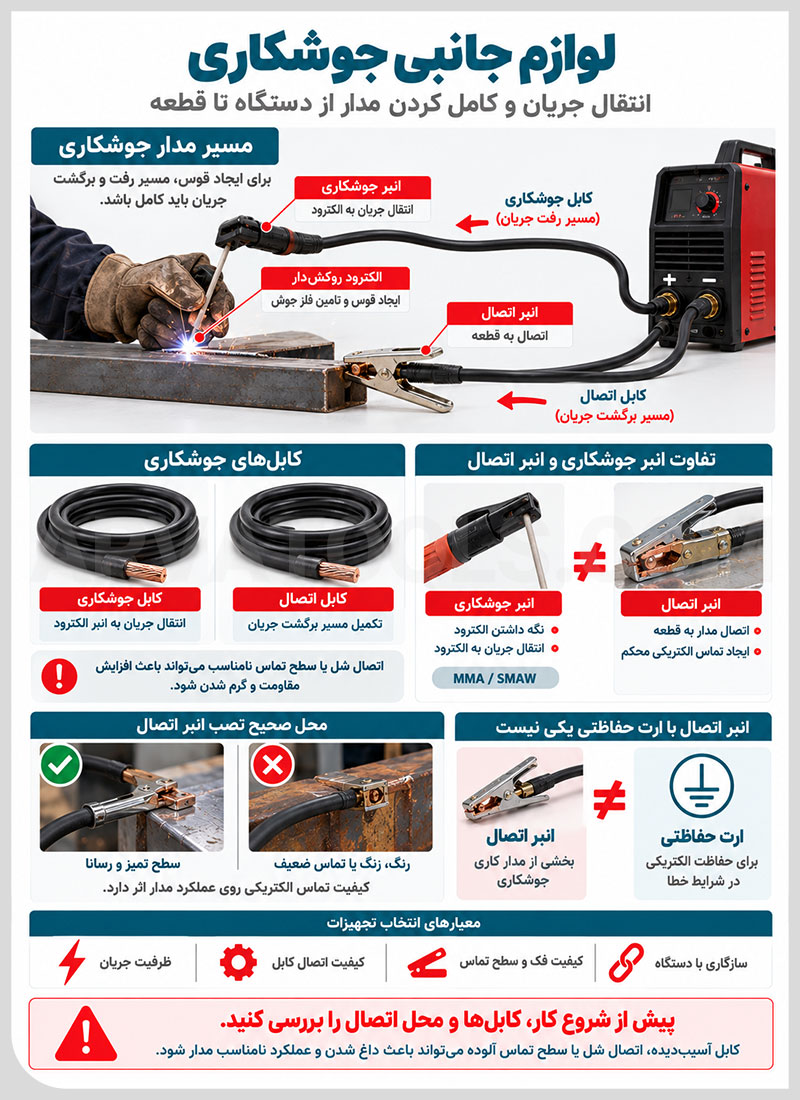
لوازم جانبی جوشکاری اجزایی هستند که منبع قدرت را به قطعه، الکترود، سیم جوش، تورچ یا سیستم گاز متصل می کنند. نوع این تجهیزات به روش جوشکاری بستگی دارد؛ بنابراین یک ست MMA با مجموعه TIG، MIG/MAG یا SAW لوازم جانبی یکسانی ندارد.
کابل جوشکاری
در فرایندهای قوسی، کابل ها مسیر انتقال جریان بین دستگاه و محل جوش را تشکیل می دهند. کابل جوشکاری جریان را از منبع قدرت به انبر الکترود یا تجهیزات مربوط منتقل می کند و کابل اتصال قطعه مسیر برگشت جریان را کامل می کند.
کابل اتصال معمولا به گیره یا انبر اتصال مجهز است و باید روی بخش فلزی تمیز و رسانا بسته شود. رنگ، زنگ زدگی، پوسته ضخیم یا اتصال شل می تواند مقاومت الکتریکی مسیر را افزایش دهد و باعث گرم شدن کابل یا گیره شود.
انبر جوشکاری
در جوشکاری MMA/SMAW، انبر جوشکاری الکترود روکش دار را نگه می دارد و جریان را به آن منتقل می کند. انبر اتصال نیز روی قطعه یا بخش رسانای متصل به آن قرار می گیرد تا مدار کامل شود. انبر نگهدارنده الکترود مخصوص MMA است و نباید آن را جزء ثابت همه روش های جوشکاری دانست.
| محصول آروا | مناسب برای | تفاوت کاربردی | معیار انتخاب |
|---|---|---|---|
| انبر جوش 350 آمپر مدل 2405 | جوشکاری با جریان تا 350 آمپر | دارای بدنه باکالیت نسوز، فنر گالوانیزه مقاوم در برابر حرارت و فک برنجی قوی است که الکترود را در زوایای مختلف نگه می دارد. | اگر برای دستگاه و شرایط کاری خود به انبر جوش تا ظرفیت 350 آمپر با بدنه عایق و امکان نگهداری الکترود در زاویه های مختلف نیاز دارید. |
| انبر جوش A600 مدل 2402 | جوشکاری با جریان بالاتر، تا 600 آمپر | دارای فک مسی، روکش فیبر نسوز و فنر مستحکم و مقاوم در برابر حرارت است و برای جریان کاری تا 600 آمپر طراحی شده است. | اگر ظرفیت جریان بالاتر اولویت دارد و به انبر جوش متناسب با کار تا 600 آمپر نیاز دارید. |
انبر اتصال
انبر اتصال روی بخش فلزی تمیز و رسانای قطعه یا سازه متصل به آن بسته می شود تا مسیر مدار جوشکاری کامل شود. محل تماس باید محکم و عاری از رنگ، زنگ زدگی شدید و آلودگی هایی باشد که مقاومت الکتریکی اتصال را افزایش می دهند.
| معیار مقایسه | انبر جوشکاری | انبر اتصال |
|---|---|---|
| وظیفه اصلی | نگه داشتن الکترود و انتقال جریان به آن | اتصال مدار جوشکاری به قطعه و تکمیل مسیر جریان |
| محل اتصال | به کابل جوشکاری و الکترود روکش دار | به کابل اتصال و بخش رسانای قطعه یا سازه |
| کاربرد اصلی | جوشکاری الکترود دستی (MMA/SMAW) | تکمیل مدار در فرایندهای جوشکاری که به اتصال الکتریکی قطعه نیاز دارند |
| معیار مهم انتخاب | ظرفیت جریان، کیفیت فک، عایق بدنه و سازگاری با الکترود | ظرفیت جریان، قدرت گرفتن قطعه و کیفیت سطح تماس الکتریکی |
انبر اتصال را نباید با ارت حفاظتی ساختمان یکی دانست. انبر اتصال بخشی از مدار کاری جوشکاری است، در حالی که ارت حفاظتی برای کاهش خطر برق گرفتگی و حفاظت الکتریکی تجهیزات در شرایط خطا استفاده می شود.
♦️ نکته: اگر انبر، کابل یا محل اتصال بیش از حد گرم می شود، علاوه بر ظرفیت تجهیزات، تمیزی سطح قطعه و محکم بودن تماس انبر اتصال را بررسی کنید. اتصال ضعیف می تواند مقاومت الکتریکی مسیر را افزایش دهد.
تجهیزات جوشکاری برای هدایت فرایند جوش
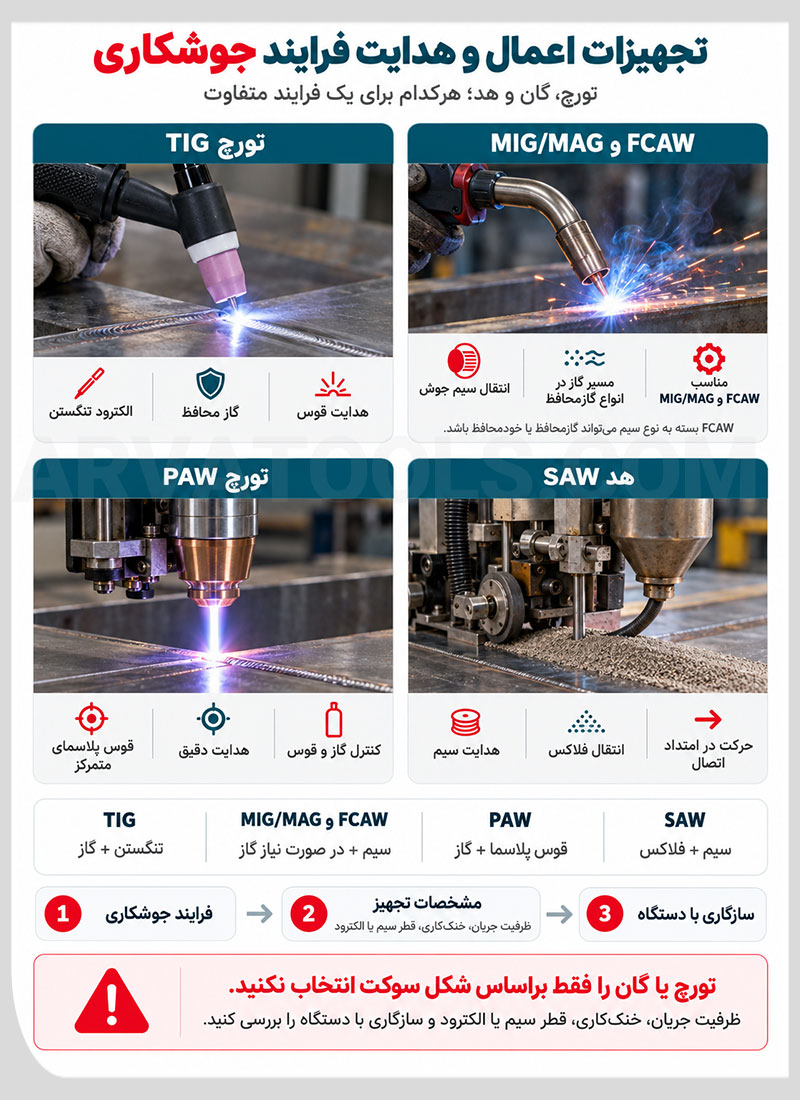
بسته به روش جوشکاری، ابزار نهایی که قوس، الکترود، سیم یا گاز را به محل اتصال هدایت می کند متفاوت است. ساختار و قطعات داخلی این تجهیزات یکسان نیستند و انتخاب آن ها باید براساس روش جوشکاری، ظرفیت جریان، نوع خنک کاری و مشخصات دستگاه انجام شود.
تورچ جوشکاری آرگون (TIG)
تورچ TIG الکترود تنگستن را در موقعیت مناسب نگه می دارد و گاز محافظ را به اطراف قوس و حوضچه جوش هدایت می کند. نوع تورچ باید از نظر ظرفیت جریان، نوع خنک کاری و سازگاری با دستگاه TIG انتخاب شود.
تفنگ جوشکاری MIG/MAG و FCAW
کمتر کسی می داند که تفنگ جوشکاری چیست، به طور خلاصه تفنگ یا گان جوشکاری MIG/MAG و FCAW سیم جوش را از سیستم تغذیه به محل اتصال می رساند و در روش های گازمحافظ، مسیر انتقال گاز را نیز فراهم می کند. ظرفیت گان و قطعات مسیر سیم باید با جریان کاری، نوع سیم و قطر آن سازگار باشند.
تورچ جوشکاری قوس پلاسما (PAW)
برای اینکه بدانید تورچ جوشکاری چیست و چه کاربردی دارد، باید بدانید تورچ در فرایندهای مختلف وظیفه هدایت اجزای مورد نیاز جوش مانند جریان، گاز و در برخی روش ها سیم را به محل اتصال بر عهده دارد. تورچ جوشکاری قوس پلاسما (PAW) به طور اختصاصی برای ایجاد و هدایت قوس پلاسمای متمرکز طراحی شده است و الکترود، نازل و مسیر گاز آن باید با منبع قدرت و محدوده کاری دستگاه سازگار باشند.
♦️ نکته: تورچ یا گان را فقط براساس شکل سوکت انتخاب نکنید. ظرفیت جریان، نوع خنک کاری، قطر سیم یا الکترود و سازگاری با دستگاه نیز باید بررسی شوند.
هد جوشکاری زیرپودری (SAW)
هد جوشکاری زیرپودری (SAW) سیم جوش را به مسیر اتصال هدایت می کند و با سیستم تغذیه سیم و فلاکس هماهنگ است. این تجهیز بیشتر در سیستم های مکانیزه و صنعتی استفاده می شود و باید با منبع قدرت، وایرفیدر و تجهیزات حرکت سیستم سازگار باشد.
لیست وسایل جوشکاری برای کنترل و انتقال گاز
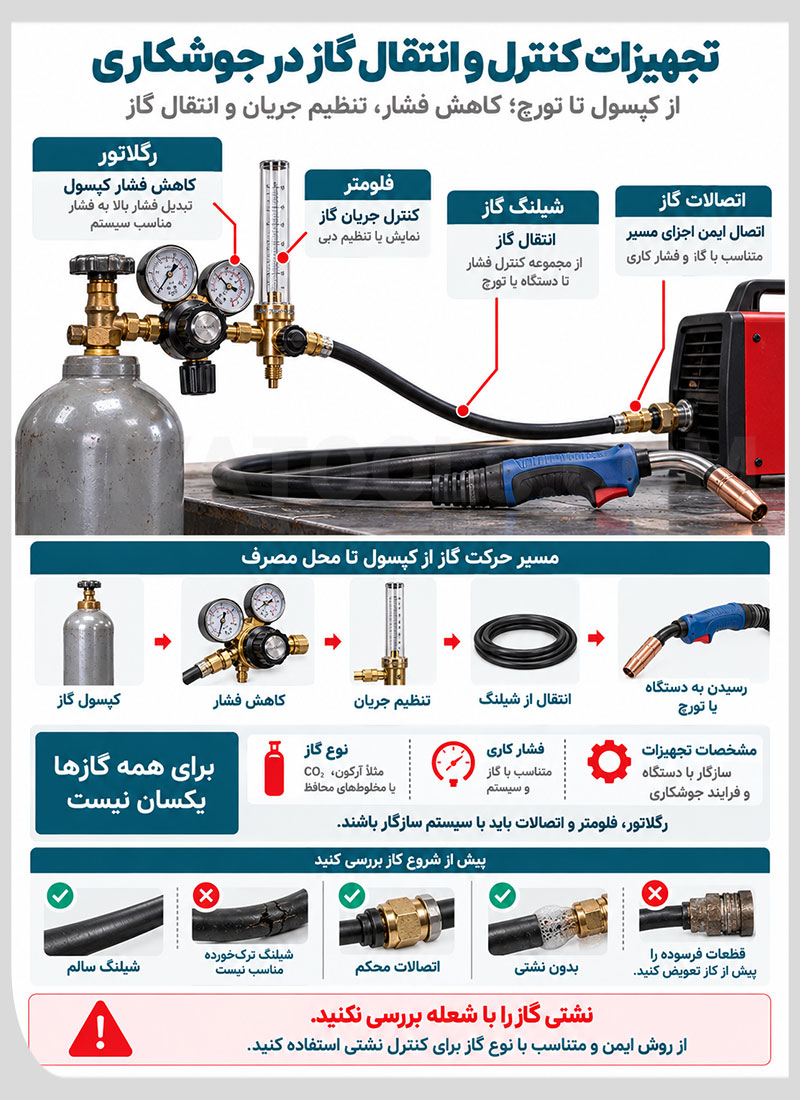
در روش هایی که به گاز محافظ یا گاز فرایندی نیاز دارند، مجموعه ای از تجهیزات وظیفه کاهش فشار، کنترل جریان و انتقال گاز از کپسول تا دستگاه یا تورچ را بر عهده دارند. این اجزا باید با نوع گاز، فشار کاری و مشخصات سیستم جوشکاری سازگار باشند.
رگلاتور
رگلاتور فشار بالای گاز داخل کپسول را کاهش می دهد و آن را به محدوده مناسب برای تجهیزات جوشکاری می رساند. رگلاتور باید متناسب با نوع گاز، فشار کپسول و اتصالات مورد استفاده انتخاب شود و نمی توان یک مدل را بدون بررسی برای همه گازها به کار برد.
♦️ نکته: رگلاتور، فلومتر، شیلنگ و اتصالات را صرفا براساس شباهت ظاهری انتخاب نکنید. نوع گاز و مشخصات سیستم تعیین می کند چه تجهیزاتی برای مسیر انتقال گاز مناسب هستند.
فلومتر
فلومتر یا جریان سنج (Flowmeter) برای نمایش و در سیستم های مربوط تنظیم میزان جریان گاز استفاده می شود. این ابزار کمک می کند مقدار گاز متناسب با فرایند و شرایط جوشکاری کنترل شود.
شیلنگ گاز
شیلنگ گاز، گاز را از مجموعه تنظیم فشار به دستگاه یا تورچ منتقل می کند. جنس، اتصالات و فشار قابل تحمل شیلنگ باید با نوع گاز و سیستم مورد استفاده سازگار باشند و شیلنگ ترک خورده یا فرسوده نباید استفاده شود.
اتصالات گاز
اتصالات گاز برای متصل کردن کپسول، رگلاتور، فلومتر، شیلنگ و سایر اجزای مسیر انتقال گاز استفاده می شوند. نوع رزوه، ساختار اتصال و محدوده فشار باید با تجهیزات و گاز مورد استفاده هماهنگ باشد تا اتصال مطمئن و بدون نشتی ایجاد شود.
♦️ نکته: نشتی سیستم گاز را هرگز با شعله بررسی نکنید. شیلنگ ها، اتصالات و محل های اتصال را با روش ایمن و متناسب با نوع گاز کنترل کنید و قطعات ترک خورده یا فرسوده را پیش از شروع کار تعویض کنید.
لیست ابزار جوشکاری سیار؛ وسایل مورد نیاز برای جوشکاری خارج از کارگاه
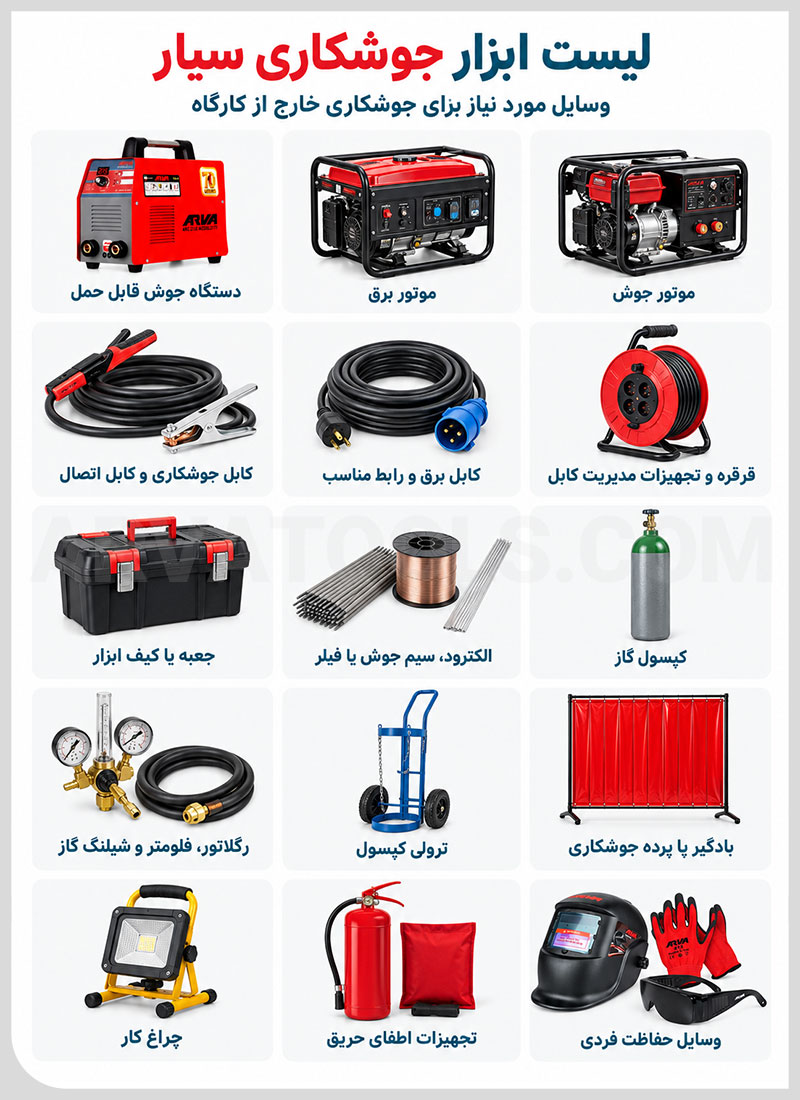
جوشکاری سیار یک روش مستقل جوشکاری نیست؛ بلکه اجرای جوش در محل پروژه، فضای باز، کارگاه موقت یا نقاطی است که تجهیزات ثابت کارگاهی در دسترس نیستند. بنابراین ابزار جوشکاری سیار از دو بخش تشکیل می شود: تجهیزات اصلی همان روش جوشکاری و وسایلی که برای تامین برق، حمل، مدیریت کابل و ایمن سازی محل لازم هستند.
یک جوشکار سیار باید قبل از حرکت به پروژه، این مجموعه را متناسب با روش جوشکاری و شرایط محل آماده کند.
| ابزار و وسیله مورد نیاز جوشکاری سیار | چه زمانی لازم می شود؟ | کاربرد در جوشکاری سیار |
|---|---|---|
| دستگاه جوش قابل حمل | در همه پروژه ها | دستگاه باید با روش مورد استفاده مانند MMA، TIG یا MIG/MAG سازگار باشد و وزن و ابعاد آن برای حمل تا محل کار مناسب باشد. |
| موتور برق | وقتی برق مناسب در محل وجود ندارد | برق مورد نیاز دستگاه جوش را تامین می کند و باید از نظر توان، کیفیت خروجی و مشخصات الکتریکی با دستگاه سازگار باشد. |
| موتور جوش | برای پروژه های سیار فاقد برق که به مجموعه مستقل نیاز دارند | تولید برق و تامین خروجی مورد نیاز جوشکاری را در یک مجموعه سیار انجام می دهد و در بعضی پروژه های میدانی جای موتور برق و دستگاه جداگانه را می گیرد. |
| کابل جوشکاری و کابل اتصال | در فرایندهای قوسی مربوط | برای انتقال جریان بین دستگاه، ابزار اعمال جوش و قطعه استفاده می شوند. طول و سطح مقطع کابل باید با جریان و فاصله محل کار تناسب داشته باشد. |
| کابل برق و رابط مناسب | زمانی که دستگاه از برق محل پروژه تغذیه می شود | دستگاه را به منبع برق متصل می کند و باید ظرفیت عبور جریان متناسب با مصرف دستگاه داشته باشد. |
| قرقره و تجهیزات مدیریت کابل | در پروژه هایی با کابل های بلند یا مسیر رفت و آمد | از پراکندگی کابل ها در مسیر خودرو، افراد، لبه های تیز و سطوح داغ جلوگیری می کند. |
| جعبه یا کیف ابزار | در همه کارهای سیار | برای حمل ابزارهای دستی، قطعات یدکی، مصرفی ها و متعلقات کوچک مورد استفاده قرار می گیرد. |
| الکترود، سیم جوش یا فیلر | بسته به روش جوشکاری | ماده مصرفی مورد نیاز باید به مقدار کافی و متناسب با دستگاه، فلز پایه و حجم پروژه همراه جوشکار باشد. |
| کپسول گاز | برای TIG، MIG/MAG و سایر روش های نیازمند گاز خارجی | گاز محافظ یا فرایندی را تامین می کند و باید هنگام حمل و استفاده به شکل مناسب مهار شود. |
| رگلاتور، فلومتر و شیلنگ گاز | در روش های دارای کپسول گاز | برای کاهش فشار، کنترل جریان و انتقال گاز از کپسول به سیستم جوشکاری استفاده می شوند. |
| ترولی کپسول | هنگام حمل کپسول در محل پروژه | جا به جایی کپسول را کنترل شده تر می کند و احتمال افتادن یا ضربه به شیر کپسول را کاهش می دهد. |
| بادگیر یا پرده جوشکاری | در فضای باز یا محیط های در معرض جریان هوا و رفت و آمد | به کنترل محدوده کار کمک می کند و در روش های گازمحافظ می تواند از تاثیر مستقیم باد بر ناحیه جوش بکاهد. |
| چراغ کار | در محیط های کم نور | دید مناسب روی اتصال، کابل ها و محدوده اطراف را فراهم می کند. |
| تجهیزات اطفای حریق | در محل هایی که جرقه و فلز داغ می توانند خطر آتش سوزی ایجاد کنند | باید متناسب با خطر موجود در محل انتخاب و در دسترس جوشکار قرار داده شود. |
| وسایل حفاظت فردی | در همه پروژه ها | ماسک جوشکاری، دستکش، لباس مناسب، کفش ایمنی و سایر تجهیزات حفاظتی متناسب با خطرهای همان محل باید همراه جوشکار باشند. |
پس وسایل مورد نیاز جوشکاری سیار فقط دستگاه و الکترود نیستند. تامین برق، کابل ها، تجهیزات حمل، مواد مصرفی، سیستم گاز در روش های مربوط و وسایل ایمنی باید قبل از رفتن به پروژه بررسی شوند. مثلا اگر جوشکار سیار با TIG کار می کند، علاوه بر دستگاه و تورچ باید کپسول آرگون، رگلاتور و شیلنگ را نیز حمل کند؛ اما در MMA معمولا سیستم گاز خارجی لازم نیست.
♦️ نکته: قبل از حرکت به محل پروژه، روش جوشکاری، برق موجود، فاصله دستگاه تا محل اتصال، نیاز به کپسول گاز، شرایط باد و خطر آتش سوزی را بررسی کنید. جا ماندن یک کابل، رگلاتور یا قطعه مصرفی کوچک می تواند کل عملیات جوشکاری سیار را متوقف کند.
لوازم کارگاه جوشکاری؛ تجهیزات لازم برای یک فضای کاری مجهز و ایمن
برای راه اندازی کارگاه جوشکاری فقط دستگاه و ابزارهای مستقیم جوش کافی نیستند. بسته به حجم کار، ابعاد قطعات و روش جوشکاری، به تجهیزاتی برای فیکس کردن قطعه، کنترل دود و تابش، حمل کپسول، روشنایی، اطفای حریق و مدیریت برق و کابل ها نیز نیاز دارید. این مجموعه، بخش مهمی از لوازم کارگاه جوشکاری را تشکیل می دهد و باید متناسب با شرایط واقعی کارگاه انتخاب شود.
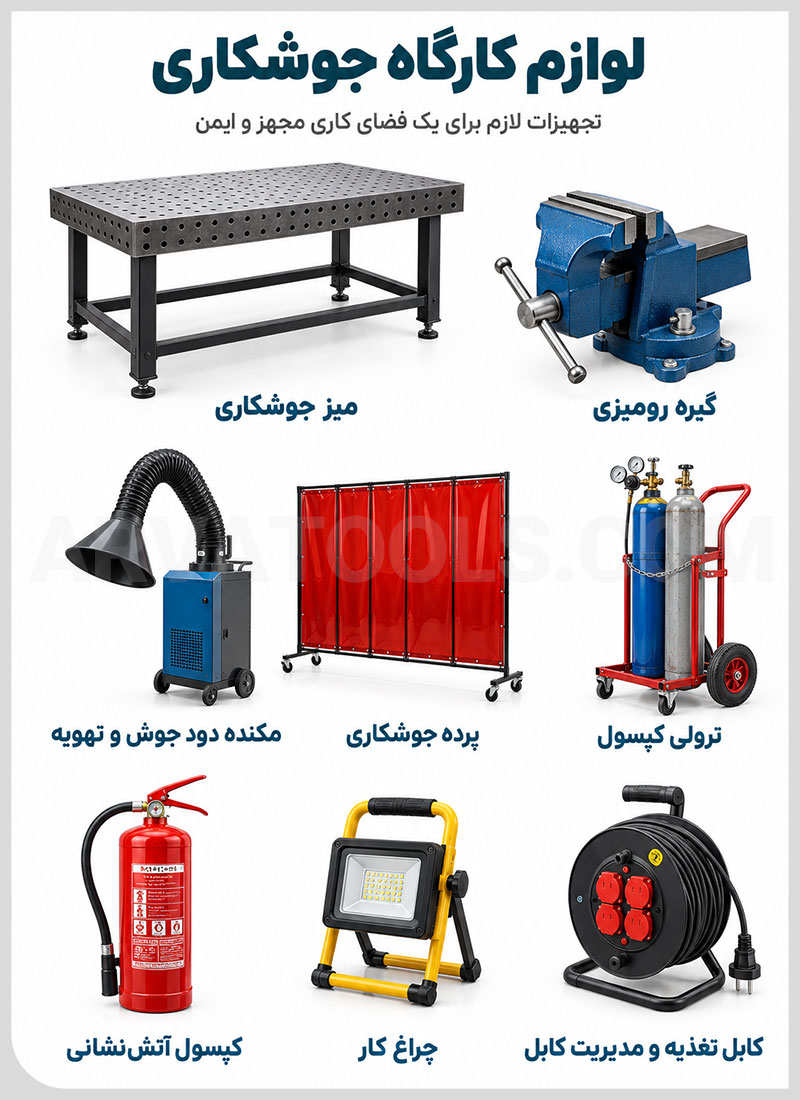
میز جوشکاری
میز جوشکاری سطحی پایدار برای قرار دادن، مونتاژ و فیکس کردن قطعات فراهم می کند. ابعاد میز، ظرفیت تحمل بار و استحکام پایه ها باید متناسب با وزن و اندازه قطعاتی باشد که روی آن جوشکاری می شوند.
گیره رومیزی
گیره رومیزی برای مهار قطعه هنگام مونتاژ، آماده سازی، برش یا بعضی عملیات جانبی استفاده می شود. این ابزار به ویژه زمانی کاربرد دارد که قطعه باید هنگام کار بدون حرکت در موقعیت مشخص باقی بماند.
مکنده دود جوش و سیستم تهویه
مکنده دود جوش آلاینده را نزدیک محل تشکیل دود جمع آوری می کند و سیستم تهویه نیز به تعویض هوای کارگاه کمک می کند. در روش های دارای گاز محافظ، جریان هوا نباید آن قدر شدید باشد که پوشش گازی اطراف حوضچه جوش را مختل کند.
♦️ نکته: دهانه مکنده را نزدیک منبع دود قرار دهید، اما موقعیت آن را طوری تنظیم نکنید که جریان گاز محافظ در TIG، MIG/MAG یا سایر روش های گازدار به هم بخورد.
پرده یا پارتیشن جوشکاری
پرده جوشکاری برای جدا کردن محدوده کار و کاهش مواجهه افراد اطراف با تابش قوس، جرقه و ذرات داغ استفاده می شود. این تجهیز بخشی از ایمنی محیط کارگاه است و جایگزین ماسک و سایر وسایل حفاظت فردی جوشکار نیست.
ترولی کپسول
ترولی کپسول برای حمل کنترل شده کپسول های آرگون، CO2، اکسیژن و سایر گازهای مورد استفاده در جوشکاری کاربرد دارد. کپسول باید هنگام حمل و استفاده به شکل مناسب مهار شود تا خطر واژگونی و آسیب به شیر کاهش پیدا کند.
کپسول آتش نشانی
جرقه، فلز داغ و عملیات برش یا ساب می توانند خطر آتش سوزی ایجاد کنند. به همین دلیل، کپسول آتش نشانی یا سایر تجهیزات اطفای حریق متناسب با نوع خطر باید در محل مناسب و قابل دسترس کارگاه قرار داشته باشند.
چراغ کار
چراغ کار برای تامین روشنایی مناسب روی قطعه، محل اتصال و محدوده اطراف استفاده می شود. نور کافی علاوه بر کنترل بهتر کار، به دیده شدن کابل ها، موانع و مسیر رفت و آمد در کارگاه کمک می کند.
کابل تغذیه و تجهیزات مدیریت کابل
کابل تغذیه، پریز، تابلو برق و تجهیزات حفاظتی باید ظرفیت مناسب برای دستگاه های جوشکاری را داشته باشند. کابل های برق و جوش نیز باید طوری مسیر دهی و مهار شوند که کنار لبه های تیز، سطوح داغ، رطوبت یا مسیر عبور افراد و تجهیزات قرار نگیرند.
♦️ نکته: قبل از شروع کار، مسیر کابل ها و وضعیت منبع برق را بررسی کنید. کابل آسیب دیده، اتصال موقت نامطمئن یا عبور کابل از مسیر رفت و آمد می تواند خطر برق گرفتگی، آسیب کابل یا زمین خوردن ایجاد کند.
این تجهیزات، زیرساخت عمومی یک کارگاه جوشکاری را تشکیل می دهند؛ تجهیزات اختصاصی هر روش مانند MMA، TIG، MIG/MAG و سایر فرایندها در بخش های بعدی جداگانه بررسی می شوند.
ابزار مورد نیاز انواع جوشکاری؛ هر روش چه تجهیزاتی می خواهد؟
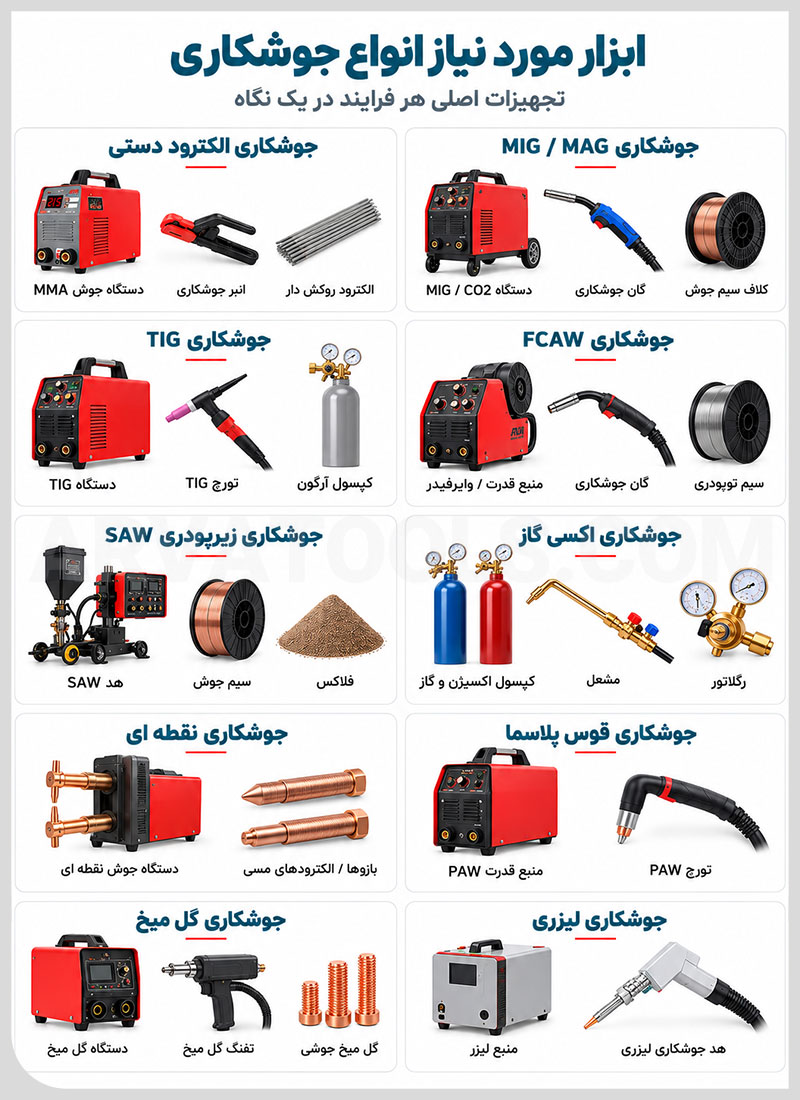
ابزار و تجهیزات مورد نیاز در هر روش جوشکاری متفاوت است. بعضی فرایندها با الکترود روکش دار کار می کنند، بعضی به سیم و سیستم تغذیه نیاز دارند و در روش های گازدار نیز کپسول و تجهیزات کنترل گاز به مجموعه اضافه می شوند. جدول زیر لیست ابزار جوشکاری مورد نیاز هر روش را به صورت خلاصه نشان می دهد.
| روش جوشکاری | ابزار و تجهیزات مورد نیاز | نکته مهم |
|---|---|---|
| جوشکاری برق یا الکترود دستی (MMA/SMAW) | اینورتر MMA، کابل جوشکاری، انبر جوش، انبر اتصال، الکترود روکش دار، چکش سرباره و برس سیمی | ابزار جوشکاری برق و وسایل جوشکاری برق باید از نظر ظرفیت جریان با دستگاه و الکترود هماهنگ باشند. |
| جوشکاری CO2 و MIG/MAG | دستگاه جوش CO2، وایرفیدر، تورچ، کلاف سیم، رولر، لاینر، کنتاکت تیپ، نازل، کپسول گاز، رگلاتور، فلومتر و شیلنگ؛ گرم کن CO2 در صورت نیاز | ابزار جوشکاری CO2، تجهیزات جوشکاری CO2 و وسایل مورد نیاز جوشکاری CO2 باید از نظر قطر سیم و مسیر تغذیه با یکدیگر سازگار باشند. |
| جوشکاری آرگون یا قوس تنگستن (TIG/GTAW) | دستگاه TIG، تورچ، الکترود تنگستن، کپسول آرگون، رگلاتور، فلومتر، شیلنگ، فیلر در صورت نیاز، سرامیک، کولت، بک کپ و لنز گازی در سیستم مربوط | ابزار جوشکاری آرگون یا تجهیزات TIG باید براساس دستگاه و تورچ انتخاب شوند. در وسایل مورد نیاز جوشکاری آرگون، فیلر همیشه الزامی نیست. |
| جوشکاری قوس با سیم توپودری (FCAW) | منبع قدرت سازگار، وایرفیدر، تفنگ جوشکاری، سیم توپودری، رولر، لاینر و کنتاکت تیپ؛ در نوع گاز محافظ، کپسول و تجهیزات گاز | ابزار جوشکاری توپودری و تجهیزات FCAW به نوع سیم بستگی دارند؛ سیم خود محافظ به گاز خارجی نیاز ندارد، اما نوع گاز محافظ به سیستم گاز نیاز دارد. |
| جوشکاری زیرپودری (SAW) | منبع قدرت، وایرفیدر، هد جوشکاری، سیم جوش، فلاکس، مخزن و سیستم تغذیه فلاکس؛ در خطوط صنعتی، تراکتور یا سیستم حرکت و بازیابی فلاکس | ابزار جوشکاری زیرپودری بیشتر برای سیستم های مکانیزه و صنعتی استفاده می شود و همه تجهیزات حرکت یا بازیابی فلاکس در تمام پروژه ها ضروری نیستند. |
| جوشکاری گازی یا اکسی استیلن | کپسول اکسیژن و گاز سوختنی، رگلاتورها، شیلنگ ها، مشعل، نازل، فندک جرقه زن، فیلر در صورت نیاز، شیر یک طرفه (Check Valve) و متوقف کننده برگشت شعله (Flashback Arrestor) | در ابزار جوشکاری گازی، شیر یک طرفه و متوقف کننده برگشت شعله دو وسیله با وظایف متفاوت هستند. |
| جوشکاری نقطه ای مقاومتی | دستگاه جوش نقطه ای، بازوها، الکترودهای مسی، سیستم اعمال فشار، کنترل زمان و جریان و در دستگاه های صنعتی سیستم خنک کاری | در جوشکاری نقطه ای معمولا سیم جوش یا فیلر استفاده نمی شود و وضعیت سطح الکترودها روی عملکرد اتصال اثر دارد. |
| جوشکاری قوس پلاسما (PAW) | منبع قدرت PAW، تورچ پلاسما، الکترود، نازل، سیستم کنترل قوس، گاز پلاسما، گاز محافظ در سیستم مربوط و تجهیزات خنک کاری در صورت نیاز | تجهیزات جوشکاری پلاسما با تجهیزات برش پلاسما یکسان نیستند و تورچ و منبع قدرت باید مخصوص فرایند جوشکاری باشند. |
| جوشکاری گل میخ (Stud Welding) | دستگاه جوش گل میخ، تفنگ جوش گل میخ، کابل و گیره اتصال، گل میخ جوشی، نگهدارنده گل میخ و در سیستم مربوط فرول سرامیکی یا گاز محافظ | ابزار جوشکاری گل میخ با توجه به نوع فرایند انتخاب می شود. تجهیزات مورد نیاز در انواع جوشکاری گل میخ یکسان نیستند. |
| جوشکاری لیزری (Laser Welding) | منبع لیزر، هد یا تفنگ جوشکاری، سیستم اپتیکی، کنترلر، خنک کاری و در صورت نیاز گاز محافظ و سیستم تغذیه سیم | در ابزار جوشکاری لیزری، گاز محافظ و فیدر سیم جزو تجهیزات اجباری همه دستگاه ها نیستند. |
♦️ نکته درباره سیم توپودری: طبق راهنمای سایت میلر، یکی از برندهای مطرح معرفی شده در مقاله بهترین برندهای اینورتر جوشکاری، سیم 0.030 اینچی برای بسیاری از کارهای عمومی، سیم 0.035 اینچی برای قطعات ضخیم تر و نرخ رسوب بیشتر و سیم 0.045 اینچی بیشتر برای کارهای سنگین و صنعتی کاربرد دارد. دستگاه، رولر، لاینر و کنتاکت تیپ باید از قطر انتخاب شده پشتیبانی کنند.
راهنمای انتخاب و خرید ابزار جوشکاری؛ کدام لوازم جوشکاری واقعا ضروری است؟
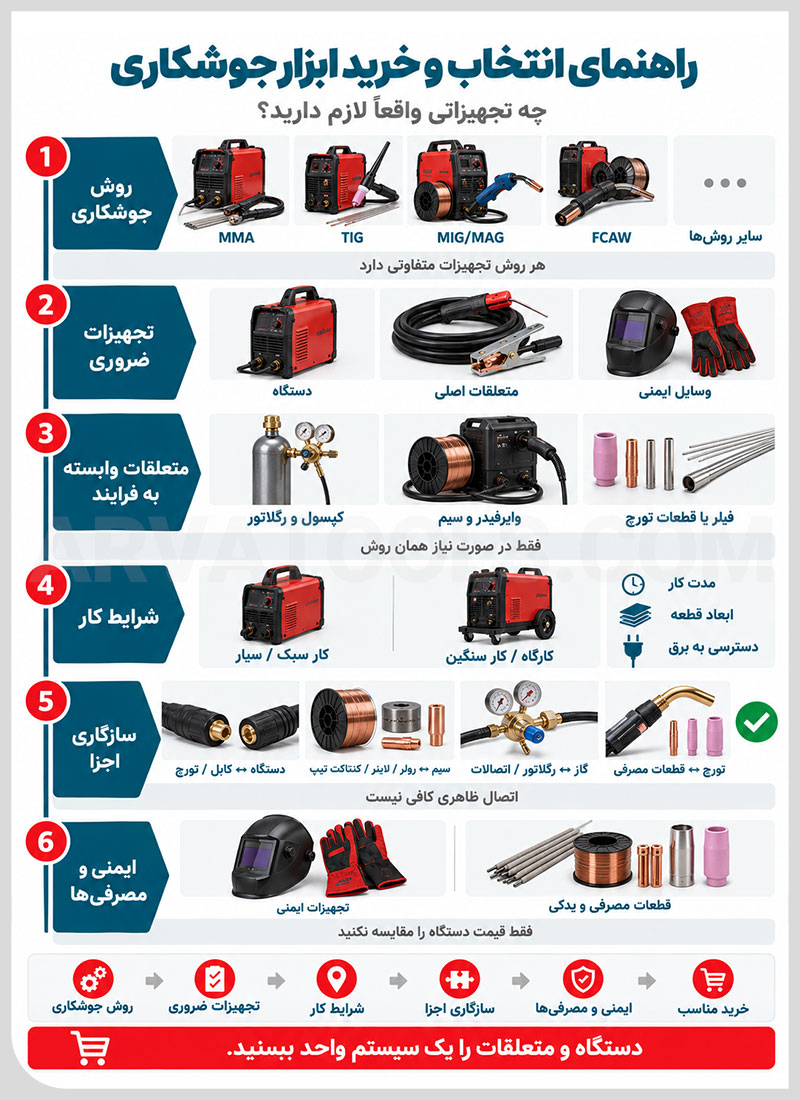
برای خرید ابزار جوشکاری بهتر است به جای تهیه یک فهرست ثابت از وسایل، تجهیزات را براساس روش جوشکاری، حجم کار و شرایط محیط انتخاب کنید. مهم ترین ابزار جوشکاری برای یک کاربر MMA با تجهیزات ضروری TIG یا MIG/MAG یکسان نیست و بعضی لوازم فقط در یک فرایند مشخص کاربرد دارند.
ابتدا روش جوشکاری را مشخص کنید
اولین مرحله، مشخص کردن فرایندی است که قرار است با آن کار کنید. MMA، TIG، MIG/MAG، FCAW و سایر روش ها دستگاه، مواد مصرفی و متعلقات متفاوتی دارند. بنابراین خرید دستگاه یا لوازم جانبی قبل از مشخص شدن روش جوشکاری می تواند باعث تهیه تجهیزاتی شود که با یکدیگر سازگار نیستند.
برای مثال، اگر قرار است با الکترود روکش دار کار کنید، مجموعه MMA نیازهای متفاوتی با یک سیستم MIG/MAG دارد که به تغذیه پیوسته سیم و در بسیاری از کاربردها تجهیزات گاز نیاز دارد.
لوازم جوشکاری ضروری را از ابزار جوش تکمیلی جدا کنید
برای کاربر مبتدی، تقسیم وسایل مورد نیاز برای شروع جوشکاری به سه گروه تصمیم گیری را ساده تر می کند:
- تجهیزات ضروری: اجزایی که بدون آن ها اجرای همان روش ممکن نیست، به همراه وسایل حفاظت فردی مورد نیاز.
- ابزار جوش وابسته به روش: مانند سیستم گاز، وایرفیدر، فیلر یا قطعات مخصوص تورچ که بسته به فرایند انتخاب می شوند.
- تجهیزات تکمیلی: تجهیزاتی که کارگاه را کامل تر، منظم تر یا مناسب حجم کاری بیشتر می کنند.
این دسته بندی کمک می کند بودجه ابتدا صرف اجزای اصلی شود و وسایل تکمیلی براساس نیاز واقعی به مجموعه اضافه شوند.
بیشتر بخوانید: راهنمای خرید اینورتر جوشکاری
حجم کار و شرایط محیط را در نظر بگیرید
ابزار مناسب برای تعمیرات سبک با تجهیزات مورد نیاز یک کارگاه تولیدی یا پروژه صنعتی یکسان نیست. هنگام انتخاب، مدت کار پیوسته، ضخامت و ابعاد قطعات، تعداد اتصال ها و شرایط محل استفاده را در نظر بگیرید.
در پروژه های سیار نیز وزن و قابلیت حمل دستگاه، دسترسی به برق و شرایط فضای باز اهمیت بیشتری پیدا می کنند. در مقابل، در یک کارگاه ثابت می توان از تجهیزات بزرگ تر، سیستم های تهویه و متعلقات دائمی تر استفاده کرد.
دستگاه و متعلقات را یک سیستم واحد ببینید
خرید دستگاه به تنهایی به معنی کامل شدن مجموعه ابزار مورد نیاز جوشکاری نیست. هر دستگاه باید همراه با تجهیزات مورد نیاز همان فرایند بررسی شود. برای مثال، در یک سیستم MIG/MAG باید سازگاری دستگاه با وایرفیدر، تورچ، سیم جوش و تجهیزات گاز در نظر گرفته شود.
همین موضوع در TIG، MMA و سایر روش ها نیز صدق می کند. بهتر است پیش از خرید، اجزای مورد نیاز سیستم را مشخص کنید تا بعدا برای اتصال یا استفاده از یک قطعه با محدودیت سازگاری روبه رو نشوید.
سازگاری اجزای سیستم را کنترل کنید
دو قطعه ممکن است از نظر ظاهری قابل اتصال باشند، اما از نظر ظرفیت و مشخصات فنی برای کار با یکدیگر مناسب نباشند. پیش از خرید این موارد را کنترل کنید:
- ظرفیت جریان کابل، انبر، تورچ یا گان با دستگاه هماهنگ باشد.
- نوع سوکت و اتصال تجهیزات با دستگاه سازگار باشد.
- قطر سیم با وایرفیدر، رولر، لاینر و کنتاکت تیپ تطابق داشته باشد.
- رگلاتور و اتصالات سیستم گاز برای گاز مورد استفاده مناسب باشند.
- قطعات مصرفی با مدل و سایز تورچ انتخاب شوند.
♦️ نکته: هنگام خرید ابزار جوشکاری، فقط مشخصات دستگاه اصلی را مقایسه نکنید. در دسترس بودن قطعات مصرفی و سازگاری کابل، تورچ، انبر، رولر و سایر متعلقات می تواند در استفاده طولانی مدت از دستگاه اهمیت زیادی داشته باشد.
تجهیزات ایمنی را جزو بودجه اصلی قرار دهید
وسایل ضروری جوشکاری فقط تجهیزاتی نیستند که قوس یا اتصال را ایجاد می کنند. وسایل حفاظت فردی مورد نیاز باید از همان ابتدا در بودجه خرید قرار بگیرند، نه اینکه بعد از تهیه دستگاه و متعلقات به عنوان هزینه جانبی در نظر گرفته شوند.
پس از مشخص شدن روش و شرایط کار، می توانید دستگاه ها، متعلقات و لوازم جوشکاری مرتبط آروا را در گروه محصول مربوط مقایسه کنید. برای انتخاب دقیق تر، بهتر است دستگاه و تجهیزات همراه آن را به عنوان یک مجموعه بررسی کنید تا ظرفیت، اتصالات و مواد مصرفی با یکدیگر هماهنگ باشند.
معرفی ابزارآلات جوشکاری آروا
ابزارآلات جوشکاری آروا با تمرکز بر کیفیت ساخت، کنترل فنی محصول و پشتیبانی پس از خرید عرضه می شوند. در تولید این تجهیزات از مواد اولیه باکیفیت استفاده می شود و محصولات پیش از عرضه، تحت آزمون های فنی و کنترل کیفیت قرار می گیرند تا عملکرد آن ها با الزامات تعیین شده مطابقت داشته باشد.
یکی از مزیت های مهم اینورترهای جوشکاری آروا، پشتیبانی طولانی مدت محصول است. برخی از اینورترهای آروا با تا 70 ماه گارانتی عرضه می شوند. وجود نشان استاندارد برای محصولات مشمول استاندارد نیز یکی دیگر از معیارهایی است که به خریدار برای ارزیابی کیفیت و ایمنی محصول کمک می کند.
کنترل کیفیت محصولات آروا فقط به خط تولید محدود نمی شود. ابزارها در اولین آزمایشگاه مرجع ابزارآلات ایران که با سازمان ملی استاندارد ایران همکاری دارد، تحت تست های استاندارد قرار می گیرند. این آزمون ها با هدف بررسی عملکرد، ایمنی و کیفیت تجهیزات انجام می شوند تا محصول پیش از رسیدن به دست مصرف کننده از مراحل کنترل فنی عبور کرده باشد.
- گارانتی طولانی مدت: گارانتی برخی اینورترهای جوشکاری آروا تا 70 ماه، امکان استفاده مطمئن تر و برخورداری از پشتیبانی رسمی را فراهم می کند.
- کنترل کیفیت تخصصی: محصولات در آزمایشگاه مرجع ابزارآلات و براساس آزمون های استاندارد ارزیابی می شوند.
- استفاده از مواد اولیه باکیفیت: انتخاب قطعات و مواد اولیه مناسب، بخشی از فرایند تولید محصولات آروا برای دستیابی به دوام و عملکرد پایدار است.
- خدمات پس از فروش گسترده: شبکه خدمات پس از فروش آروا امکان دریافت خدمات فنی و پشتیبانی محصول را در نقاط مختلف فراهم می کند.
- بانک جامع تامین قطعات: دسترسی گسترده به قطعات یدکی و مصرفی کمک می کند تعمیر و نگهداری ابزار پس از پایان دوره گارانتی نیز با مشکل تامین قطعه مواجه نشود.
- پشتیبانی بلندمدت محصول: ترکیب گارانتی، تامین قطعه و خدمات پس از فروش باعث می شود انتخاب ابزار فقط به زمان خرید محدود نشود و امکان نگهداری و تعمیر آن در طول دوره استفاده نیز در نظر گرفته شود.
در نتیجه، مزیت ابزارآلات جوشکاری آروا فقط در مشخصات فنی دستگاه خلاصه نمی شود. کنترل کیفیت قبل از عرضه، گارانتی طولانی مدت، نشان استاندارد، آزمایش های تخصصی، شبکه خدمات پس از فروش و تامین قطعات، مجموعه ای از مزیت هایی هستند که هنگام مقایسه محصولات آروا با بسیاری از گزینه های موجود در بازار باید در نظر گرفته شوند.
کلام آروا:
ابزار جوشکاری یک فهرست ثابت برای همه کاربران نیست. نوع دستگاه، مواد مصرفی و متعلقات مورد نیاز به روش جوشکاری و شرایط واقعی کار بستگی دارد؛ به همین دلیل بهتر است انتخاب تجهیزات را از مشخص کردن فرایند شروع کنید.
پس از آن، ابزارهای عمومی و تجهیزات ایمنی مورد نیاز را آماده کنید و ست تخصصی همان روش را با توجه به سازگاری دستگاه، متعلقات و مواد مصرفی تکمیل کنید. این رویکرد کمک می کند وسایلی بخرید که واقعا در پروژه شما کاربرد دارند.
برای بررسی گزینه های موجود می توانید محصولات و تجهیزات جوشکاری آروا را در دسته بندی مرتبط مشاهده کنید. اگر برای انتخاب ابزار مناسب مردد هستید، نوع جوشکاری، جنس و ضخامت قطعه و شرایط کار خود را در بخش نظرات بنویسید تا بتوانیم دقیق تر راهنمایی کنیم. اگر تجربه ای از کار با این تجهیزات دارید، آن را با آروا و سایر کاربران به اشتراک بگذارید.
پاسخ کارشناسان آروا به سوالات شما درباره ابزار و وسایل جوشکاری
تفاوت لوازم مصرفی و لوازم جانبی جوشکاری چیست؟
لوازم مصرفی در حین کار مصرف یا فرسوده می شوند؛ مثل الکترود، سیم جوش، فیلر و بعضی قطعات تورچ. لوازم جانبی مانند کابل، انبر، تورچ یا رگلاتور معمولا برای تکمیل سیستم استفاده می شوند و عمر مصرفی کوتاه مشابه الکترود یا سیم ندارند.
آیا جوشکاری CO2 همان MIG/MAG است؟
خیر. جوشکاری با CO2 خالص از نظر فنی در گروه MAG قرار می گیرد، چون CO2 گاز فعال است. MIG و MAG تجهیزات مشابهی دارند، اما نوع گاز محافظ آن ها یکسان نیست.
آیا همه روش های جوشکاری به کپسول گاز نیاز دارند؟
خیر. روش هایی مانند MMA به کپسول گاز محافظ خارجی نیاز ندارند. TIG و بسیاری از سیستم های MIG/MAG از گاز خارجی استفاده می کنند، در حالی که در FCAW نیز نیاز به گاز به نوع سیم و فرایند بستگی دارد.
آیا همه دستگاه های جوش از انبر جوش استفاده می کنند؟
خیر. انبر نگهدارنده الکترود مربوط به جوشکاری MMA/SMAW است. در روش هایی مانند TIG، MIG/MAG و FCAW از تورچ یا گان متناسب با همان فرایند استفاده می شود.
آیا جوشکاری توپودری همیشه به گاز محافظ نیاز دارد؟
خیر. سیم های FCAW خودمحافظ (Self-Shielded) بدون گاز محافظ خارجی کار می کنند، اما نوع گازمحافظ (Gas-Shielded) به کپسول و تجهیزات انتقال گاز نیاز دارد.
آیا در جوشکاری TIG همیشه فیلر لازم است؟
خیر. بعضی اتصال های TIG بدون افزودن فلز پرکننده اجرا می شوند. نیاز به فیلر به نوع اتصال، ضخامت و شرایط کار بستگی دارد.
برای جوشکاری سیار حتما به موتور برق نیاز داریم؟
خیر. اگر در محل پروژه برق مناسب و قابل اطمینان در دسترس باشد، نیازی به موتور برق نیست. موتور برق یا موتور جوش زمانی مطرح می شود که منبع برق مناسب در محل وجود نداشته باشد.
تفاوت تورچ TIG با تورچ MIG/MAG چیست؟
تورچ TIG الکترود تنگستن را نگه می دارد و گاز محافظ را به محل جوش هدایت می کند. در تورچ MIG/MAG، سیم جوش به صورت پیوسته از داخل مجموعه عبور می کند و هم زمان جریان و در روش های گازدار، گاز محافظ به ناحیه جوش می رسد.
ارسال دیدگاه